Индивидуальные матрицы ДПК | Производство стеновых панелей под заказ
Экструзионные матрицы WPC
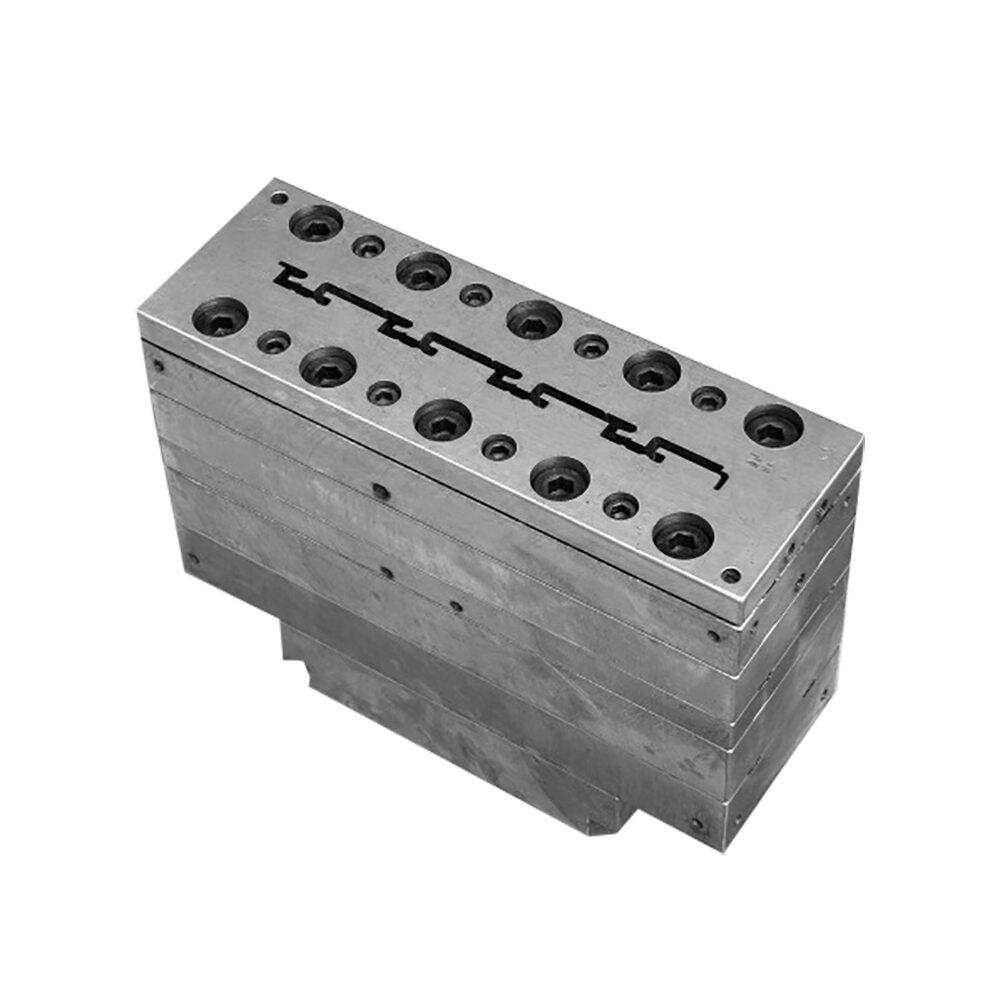
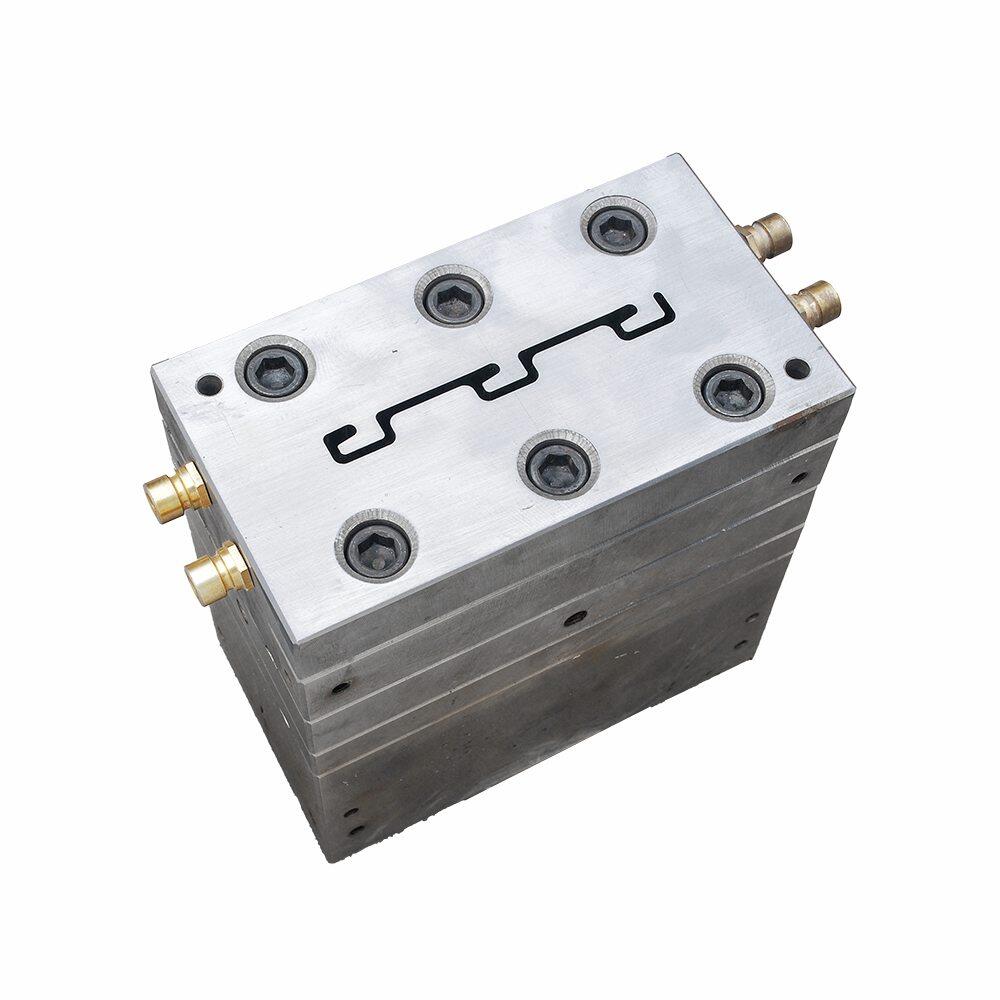
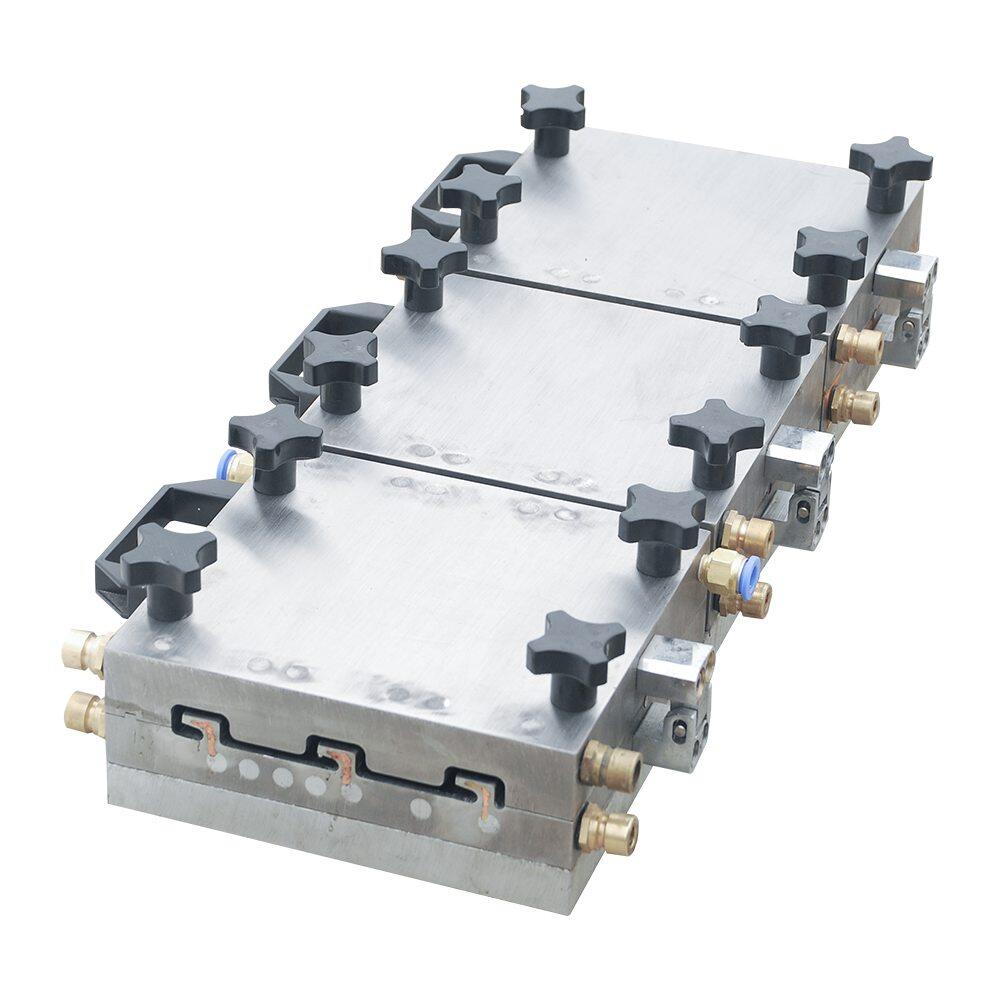
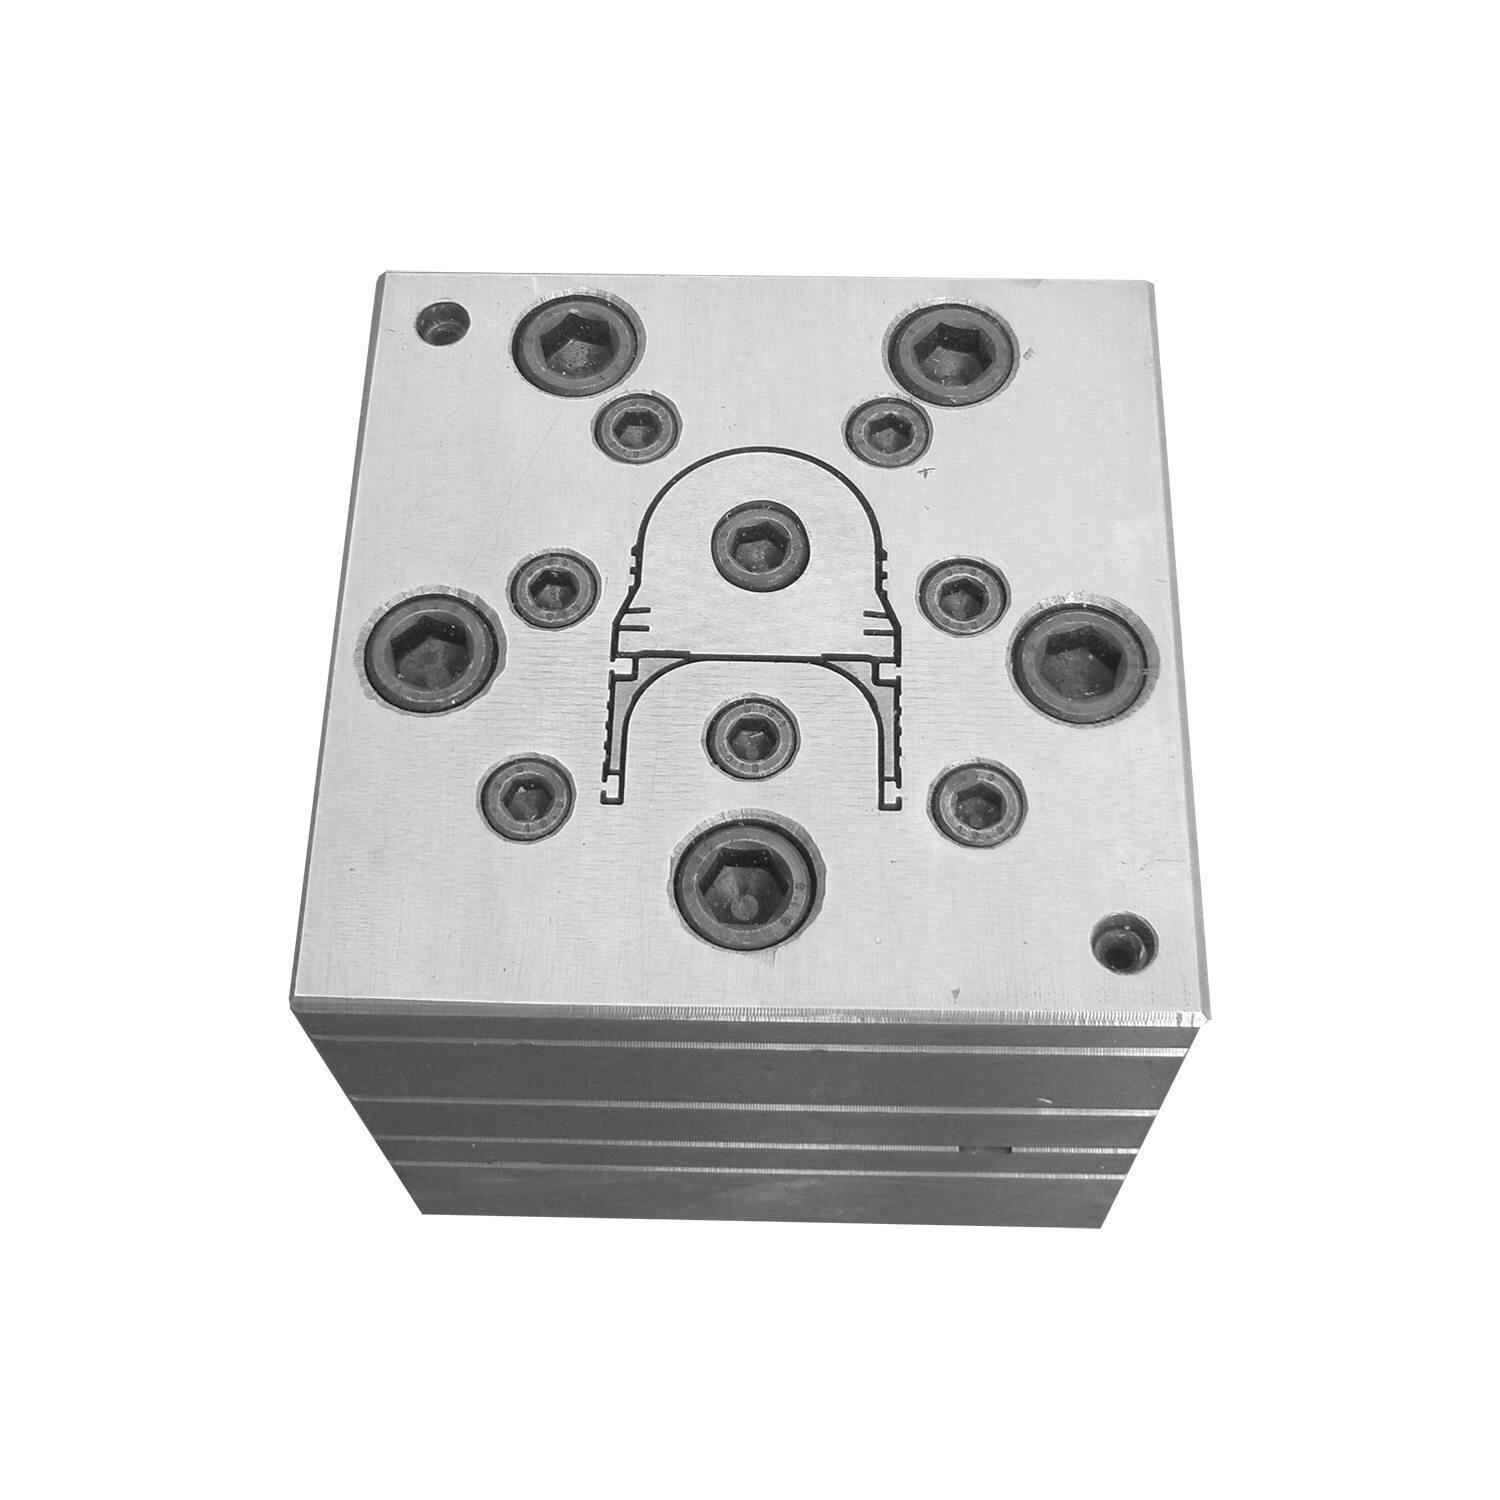
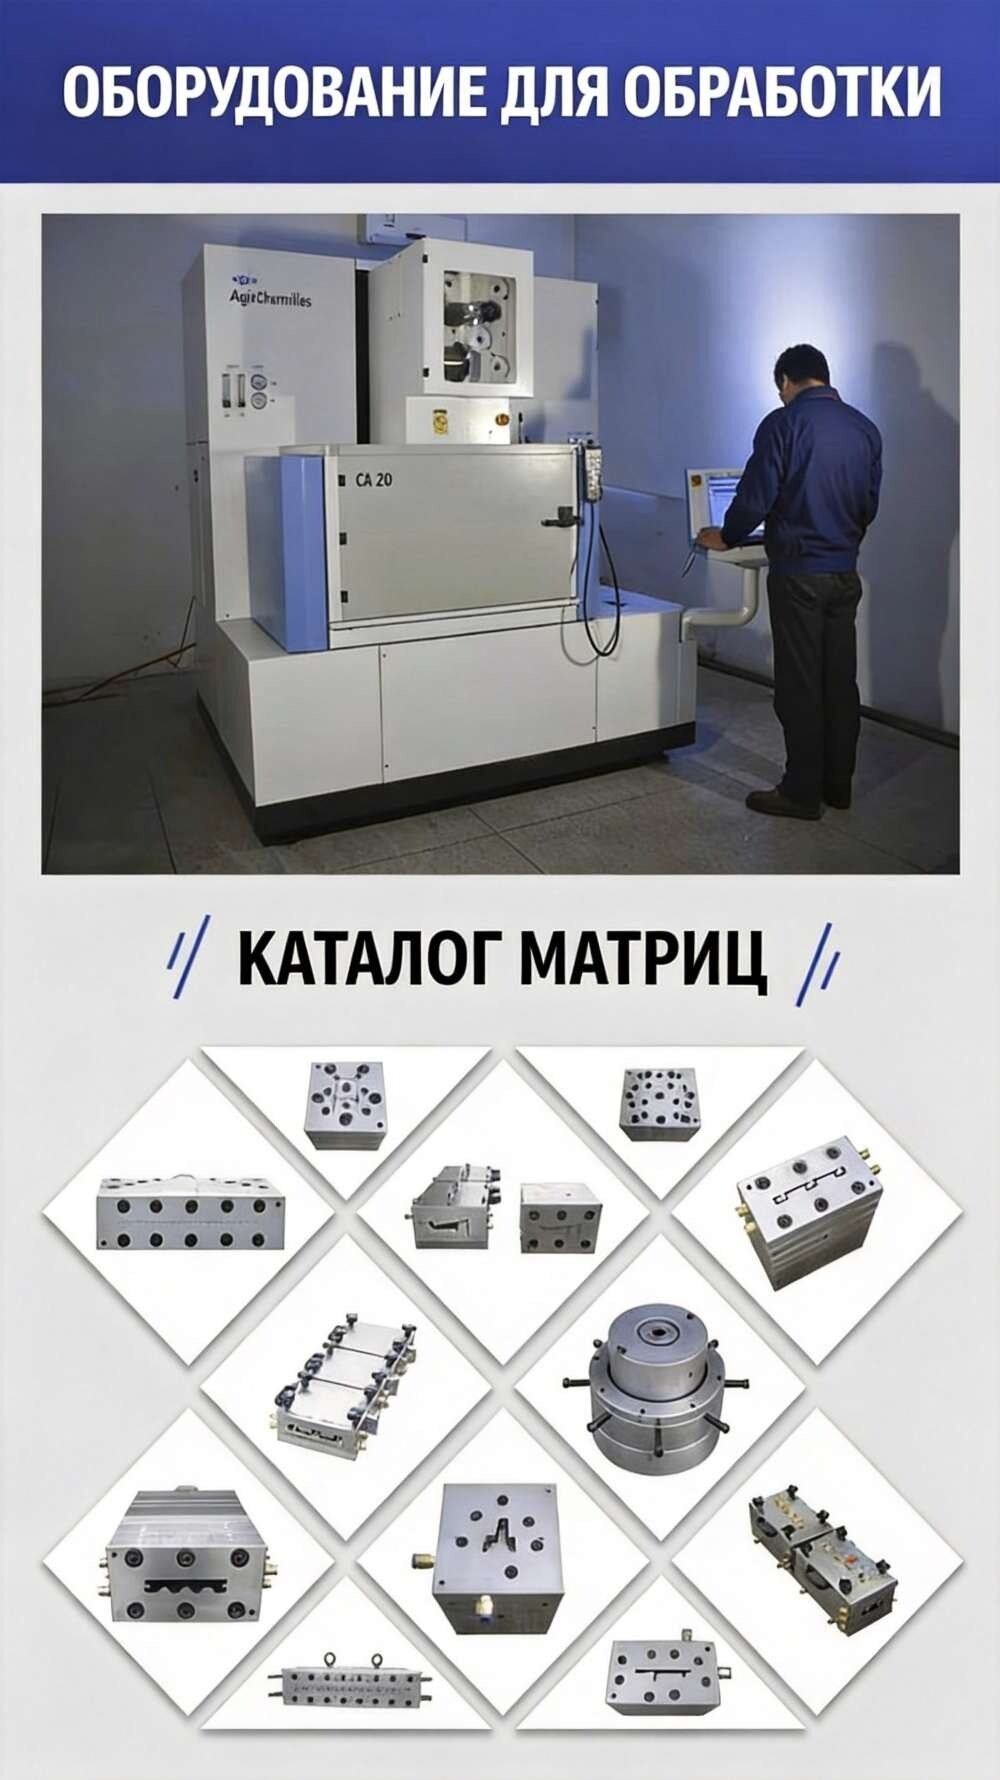
Материал: высокопрочная легированная сталь 3Cr13/4Cr13 с глубоким азотированием; Размеры: адаптируются под ширину до 600 мм и толщину стенки 10-25 мм; Покрытие: финишная полировка зернистости Ra 0.4, нанесение 3D-текстуры; Особенности: индивидуальное 3D-проектирование CAD/CAM, термостабильность до 250°C, ресурс 500 000+ циклов; Сценарий: производство стеновых панелей; Преимущество: создание уникального рельефа фасада с точностью до 0,05 мм и минимальным процентом брака.
Ключевые преимущества
- Сталь 3Cr13/4Cr13 с азотированием. Мы не экономим на металле. Эта сталь держит удар. Древесная мука стирает дешевые аналоги за полгода. Наша поверхность живет 500 000 циклов минимум. А иногда и дольше, если рецепт смеси не агрессивный.
- Полировка Ra 0.4. Зеркало внутри каналов. Это не для красоты. Чем глаже поверхность, тем легче массе скользить. Меньше трения — меньше перегрев. А перегрев для ДПК — это смерть полимера.
- Точность ЧПУ 0,05 мм. Когда вы делаете фасадную панель с глубоким 3D-рельефом, каждый миллиметр на виду. Если размер плавает, панель не стыкуется. С нашими матрицами геометрия держится жестко.
- Термостабильность до 250°C. Экструдер может шалить, температуры скакать. Матрица не должна плыть. Мы закладываем запас по термостойкости, чтобы металл не вел при пиковых нагрузках.
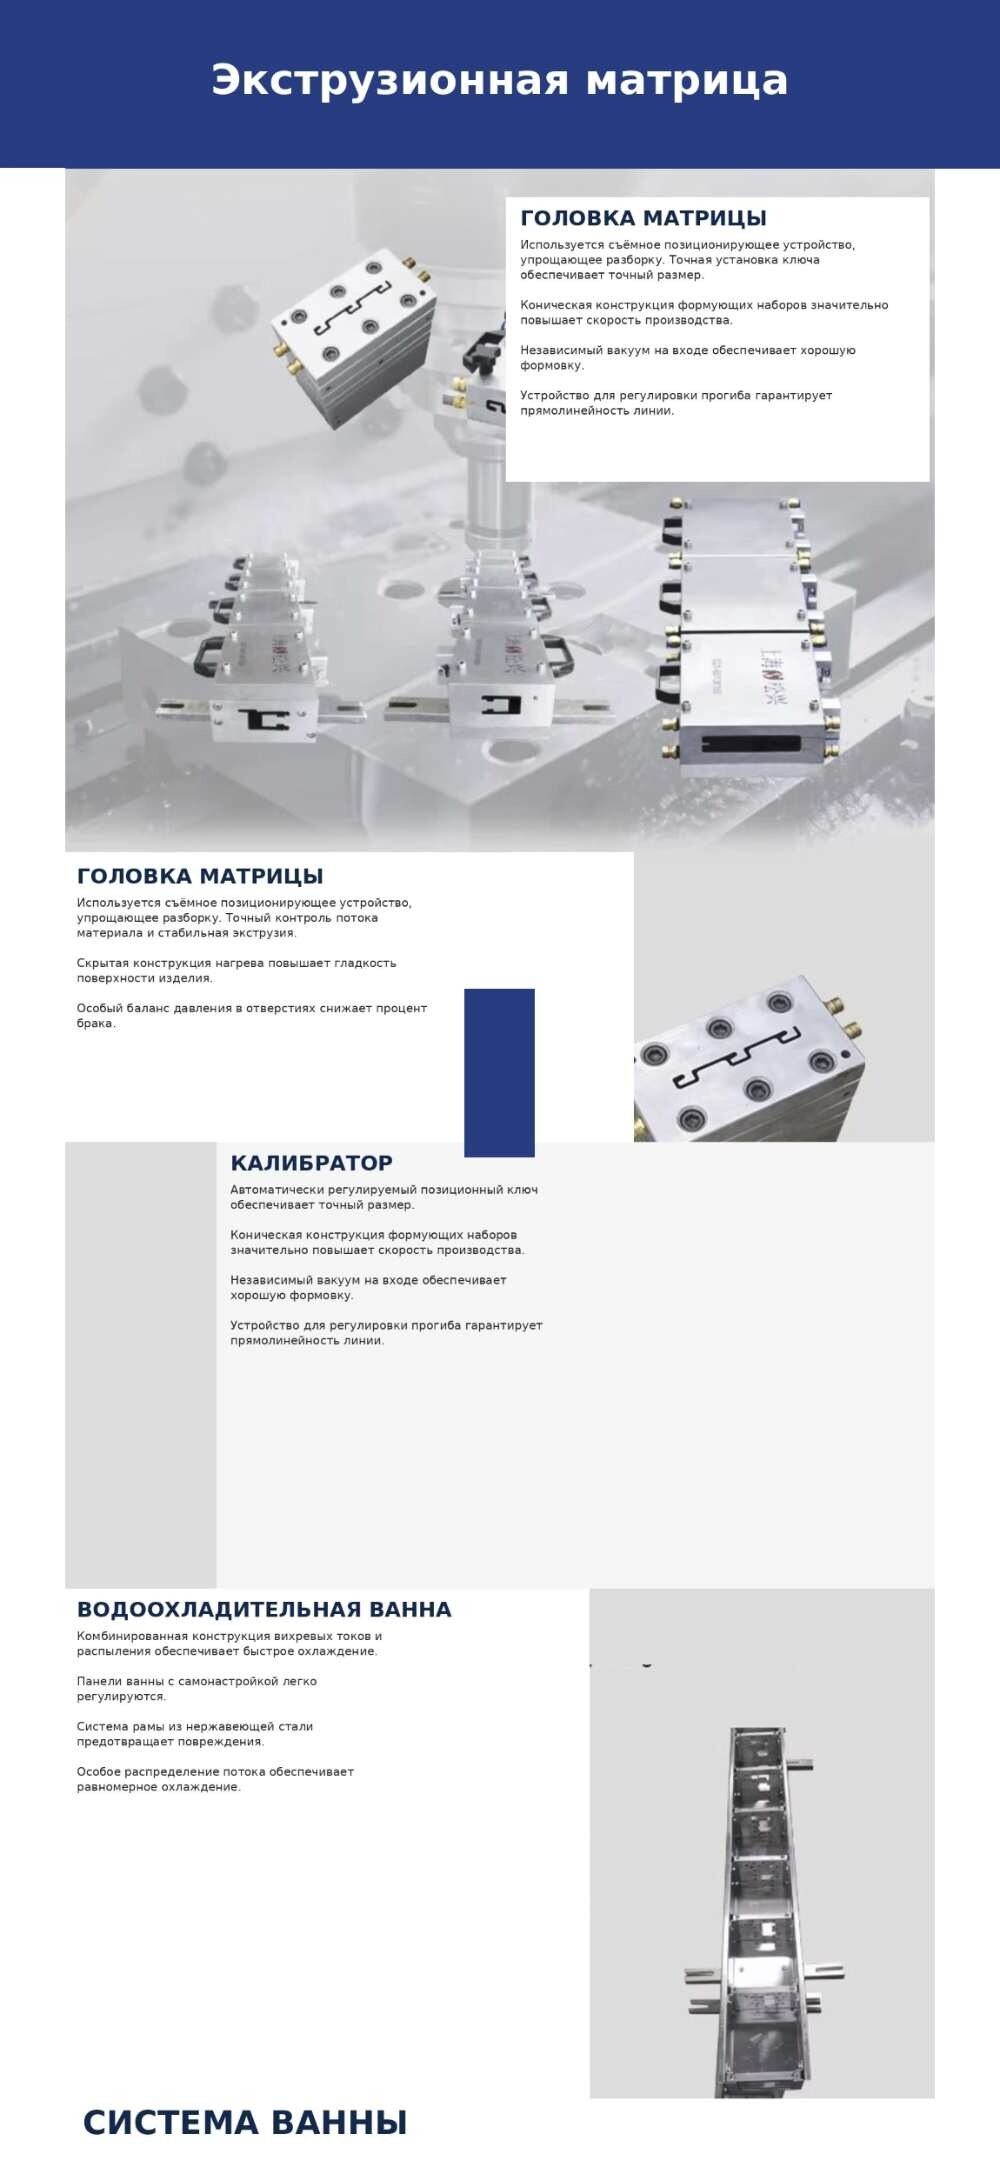
- Разборная конструкция. Чистить матрицу придется часто. Мы делаем так, чтобы вы могли разобрать ее за 40 минут, прочистить каналы и собрать обратно без танцев с бубном.
Описание продукта
Почему эти матрицы для ДПК решают главные боли при производстве стеновых панелей
Недавно к нам приехал директор завода из Подмосковья. Жалуется: панели идут, но текстура плавает. То глянцевая, то матовая. Заказчики ругаются. Смотрим его линию. А у него стоит стандартная матрица, купленная лет пять назад, и перерабатывает он в ней смесь с высоким содержанием ПВХ и древесной муки. Конечно, она устала.
Тут нет волшебной таблетки, но есть правильный инструмент. Когда мы говорим про производство стеновых панелей, индивидуальная матрица — это не каприз маркетологов. Это суровая необходимость. ДПК — материал капризный. Он густой, плохо течет, а древесная мука работает как абразив. Если каналы внутри матрицы спроектированы на коленке, на выходе вы получите кривую панель с видимыми линиями сплавления.
Мы на Aorai Tech за 10 лет насмотрелись на разные линии. И честно скажем: 80% брака на экструзии начинается еще до того, как смесь попадет в калибратор. Она начинается в голове матрицы. Наши кастомные решения проектируются так, чтобы давление распределялось равномерно по всей ширине до 600 мм. Без зон застоя.
Ключевые особенности, которые реально работают на линии
Давайте начистоту, красивые слова в каталоге никого не греют. Вот что важно, когда матрица встает на экструдер и начинается работа:
Сталь 3Cr13/4Cr13 с азотированием. Мы не экономим на металле. Эта сталь держит удар. Древесная мука стирает дешевые аналоги за полгода. Наша поверхность живет 500 000 циклов минимум. А иногда и дольше, если рецепт смеси не агрессивный.
Полировка Ra 0.4. Зеркало внутри каналов. Это не для красоты. Чем глаже поверхность, тем легче массе скользить. Меньше трения — меньше перегрев. А перегрев для ДПК — это смерть полимера.
Точность ЧПУ 0,05 мм. Когда вы делаете фасадную панель с глубоким 3D-рельефом, каждый миллиметр на виду. Если размер плавает, панель не стыкуется. С нашими матрицами геометрия держится жестко.
Термостабильность до 250°C. Экструдер может шалить, температуры скакать. Матрица не должна плыть. Мы закладываем запас по термостойкости, чтобы металл не вел при пиковых нагрузках.
Разборная конструкция. Чистить матрицу придется часто. Мы делаем так, чтобы вы могли разобрать ее за 40 минут, прочистить каналы и собрать обратно без танцев с бубном.
Как кастомный дизайн меняет правила игры на рынке фасадов
Смотрите, что происходит на рынке. Все делают одинаковую елочку или классическое дерево. Архитекторы устали. Они хотят геометрию, абстракцию, сложные 3D-рельефы, которые имитируют натуральный камень или бетон. Но заводы упираются в стандартные матрицы.
Индивидуальный дизайн — это ваш билет в премиум-сегмент. Вы можете сделать панель с уникальным замком, который не стыкуется с конкурентами, и с текстурой, которую никто не скопирует. Да, разработка такой матрицы стоит на 20-30% дороже стандартной. Но одна партия эксклюзивных фасадных панелей окупает эту разницу с лихвой. Мы проектируем форму под вашу задачу. Хотите вентиляционный зазор внутри панели? Сделаем. Нужны ребра жесткости специфической формы? Не вопрос.
Практические советы по запуску экструзионной линии
Матрица — это только половина успеха. Вот несколько вещей, которые мы обычно рекомендуем клиентам, чтобы они не наступали на грабли:
Во-первых, не гонитесь за скоростью сразу. Первые 50 часов — это обкатка. Смотрите на давление в голове экструдера. Если оно скачет, значит, температура профиля неверная. ДПК нужно греть постепенно.
Во-вторых, калибровочный стол — ваш лучший друг. Матрица дает форму, но калибратор дает геометрию. Следите за вакуумом. Если вакуумные каналы забьются пылью от древесины, панель пойдет винтом. Чистите их каждые 4 часа.
И в-третьих, не меняйте рецепт смеси на лету. Если вы подобрали идеальную температуру под одну партию сырья, а потом сменили поставщика ПВХ-смолы, настройки придется менять полностью. ДПК не прощает хаоса.
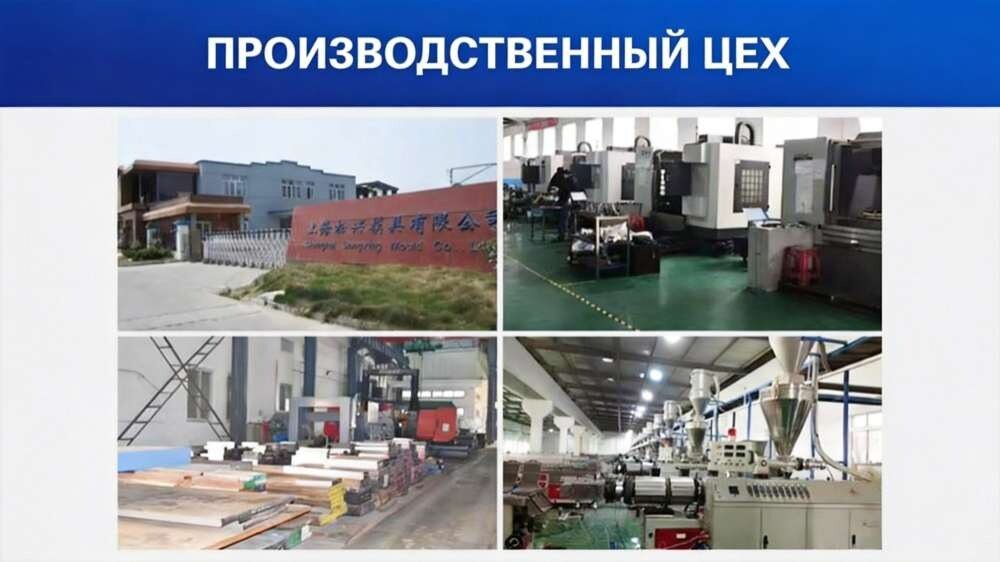
Честно о сроках, ценах и подводных камнях
Мы не любим розовых соплей, поэтому отвечаем на частые вопросы так, как есть.
Сколько ждать кастомную матрицу?
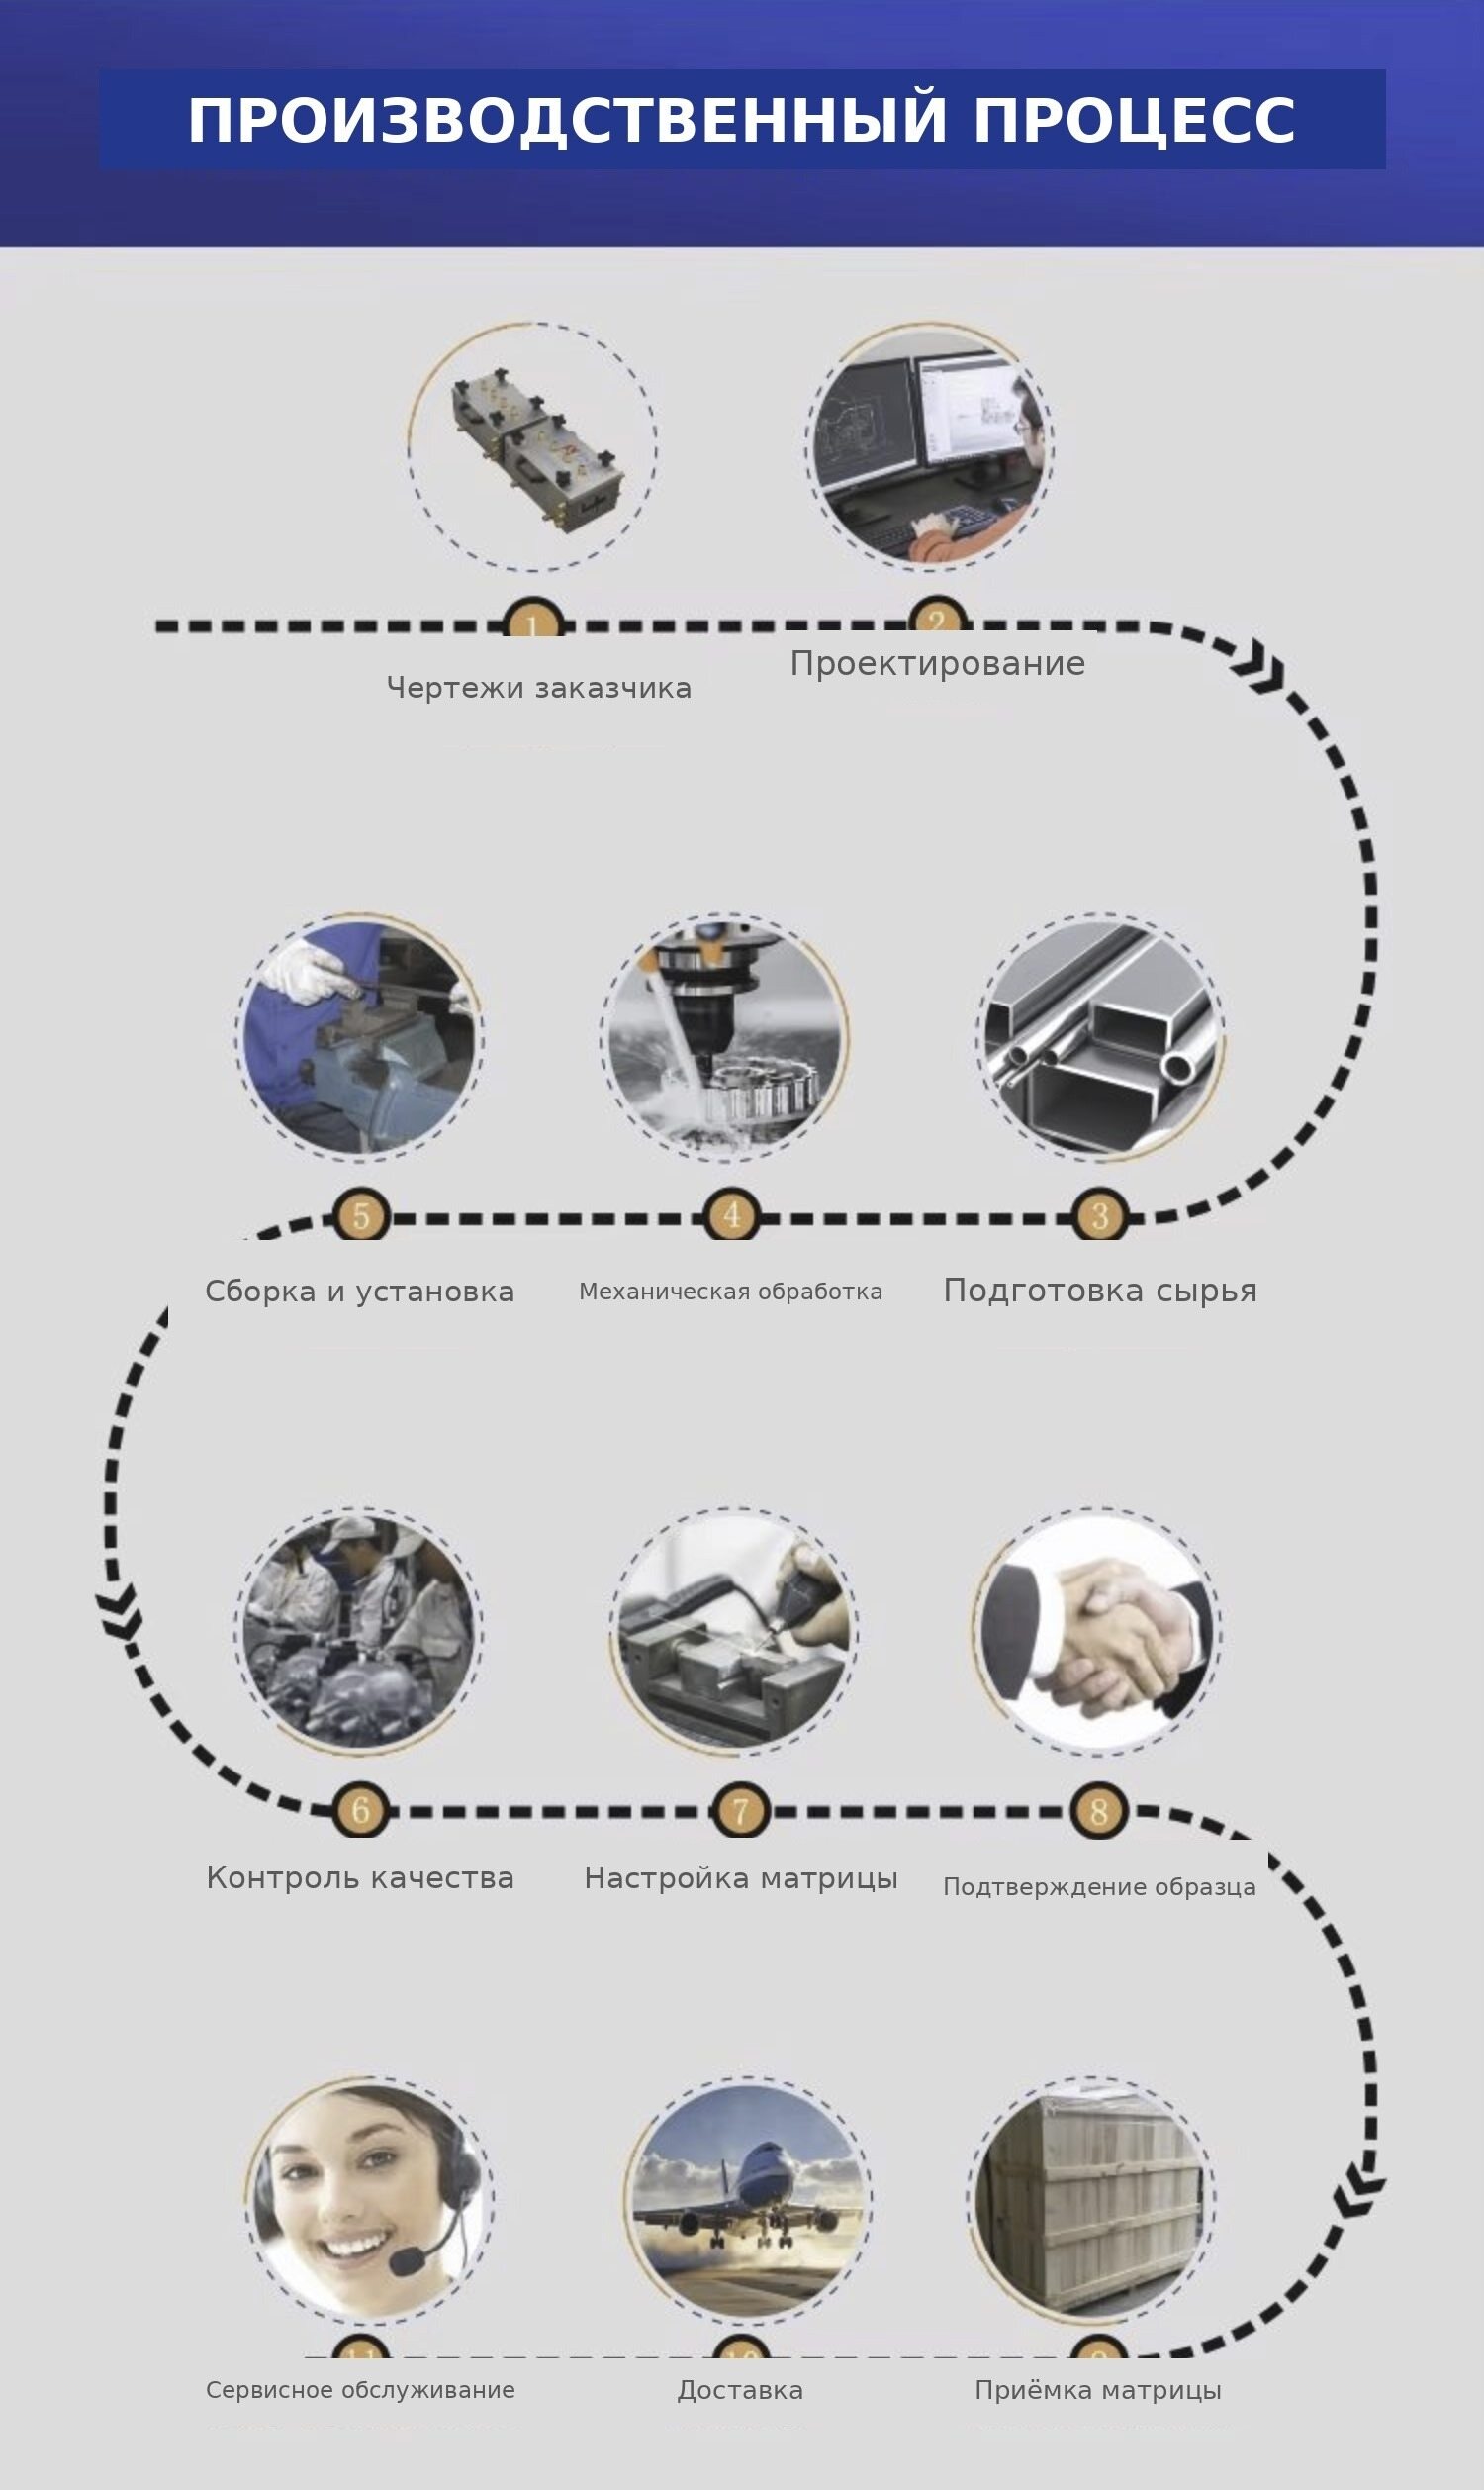
Реалистично — 30-45 дней. Не верьте тем, кто обещает за две недели. Хорошее проектирование CAD/CAM, черновая обработка, термообработка, чистовая полировка и сборка — это физический процесс. Его нельзя ускорить без потери качества.
Подойдет ли она к моему старому экструдеру?
В 95% случаев — да. Но нам нужны точные чертежи фланца вашего экструдера. Если у вас самописная линия 90-х годов, фланец может быть нестандартным. Мы подточим переходную плиту, но это нужно знать заранее.
Что если рельеф сотрется?
Ресурс 500 000 циклов — это при работе с обычной древесной мукой. Если вы мелете стекловолокно или добавляете агрессивные абразивы, ресурс упадет до 200 000. Тут уж физика. Мы можем нанести дополнительное напыление, но это удорожит проект.
Как ее мыть, чтобы не убить полировку?
Никакой наждачки и стальных щеток! Только латунные скребки и специализированная химия для очистки экструзионных головок. Если вы пройдете по рабочей поверхности наждачкой, вы убьете Ra 0.4, и материал начнет прилипать. Тогда замучаетесь чистить.
Производство стеновых панелей из ДПК — это не лотерея. Это инженерия. Правильная матрица снимает 80% головной боли. Если готовы обсудить ваш проект и посчитать стоимость индивидуальной разработки — оставляйте заявку. Посмотрим ваши чертежи и скажем, что реально можно выжать из вашей линии.