Высокоскоростные экструзионные матрицы | Производство забора готовый комплект
Экструзионные матрицы WPC
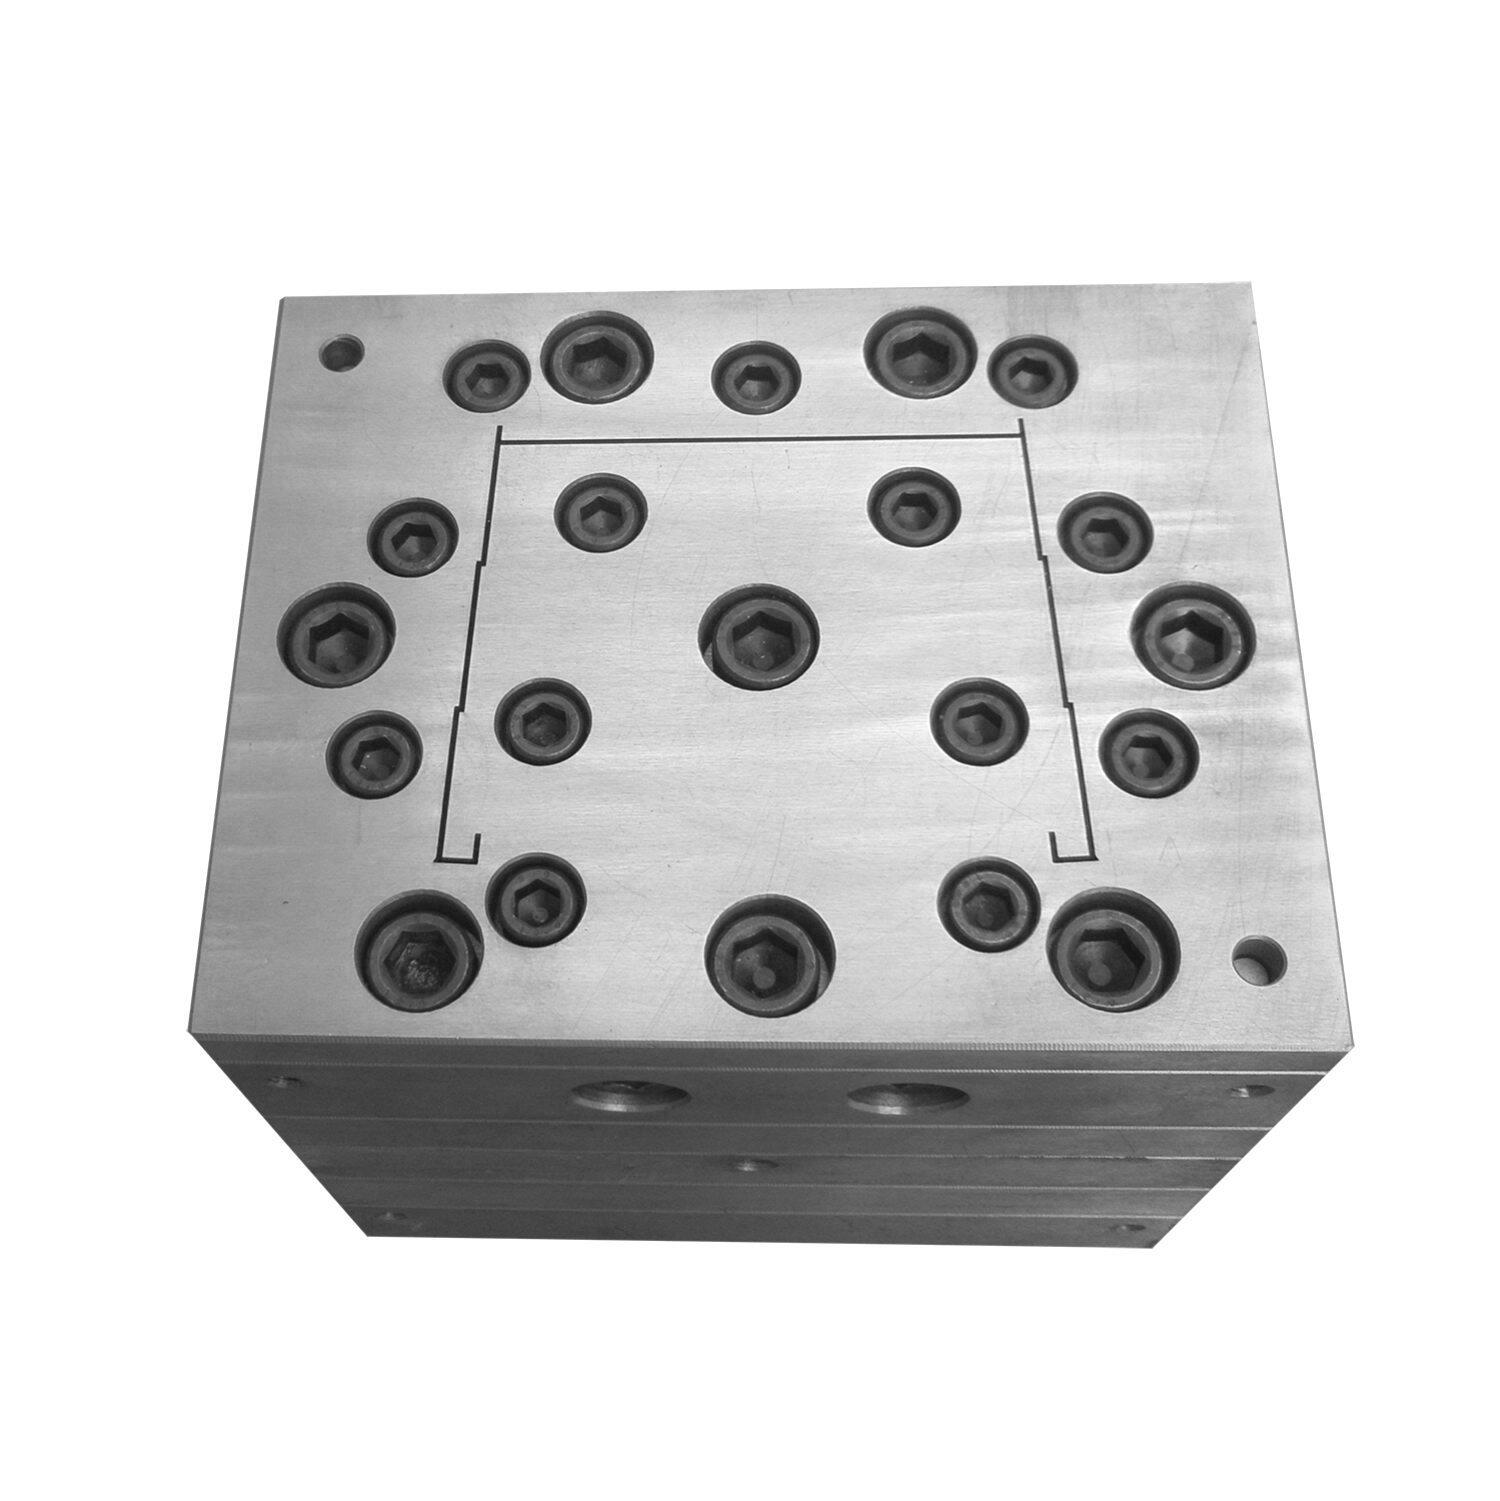
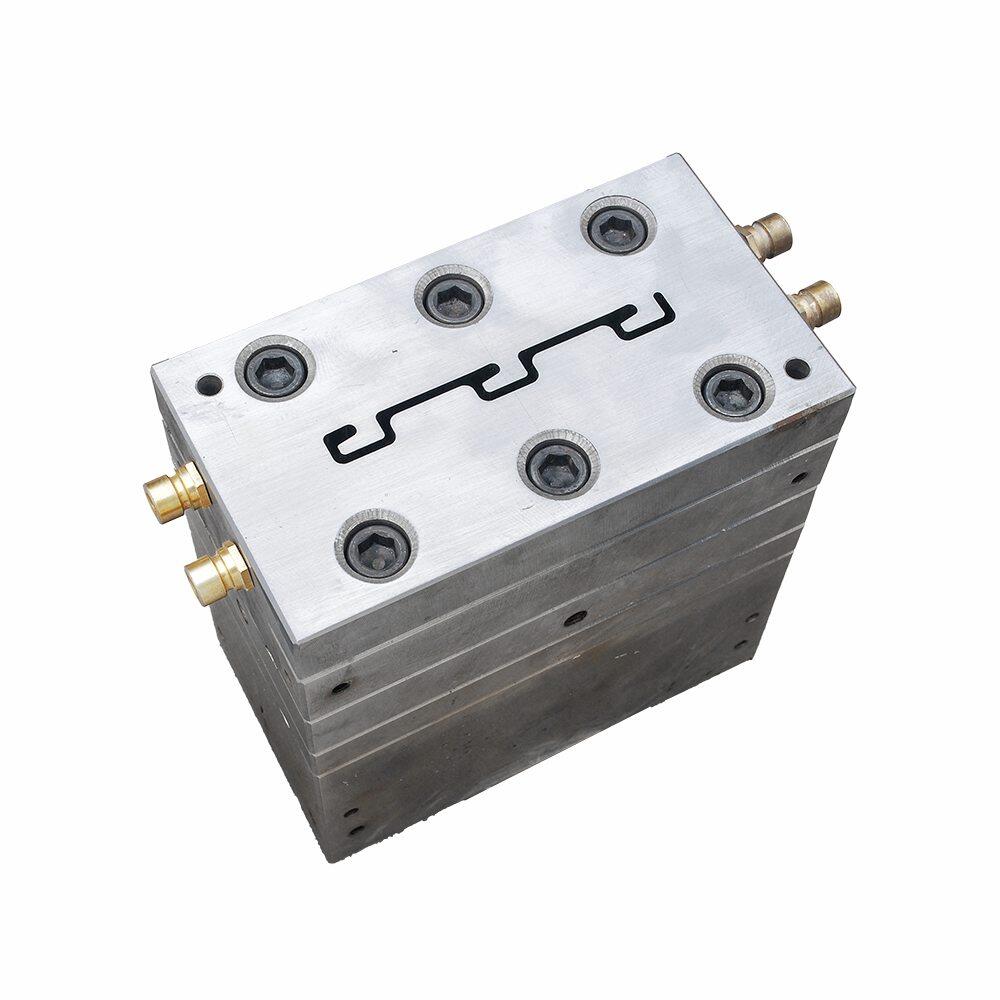
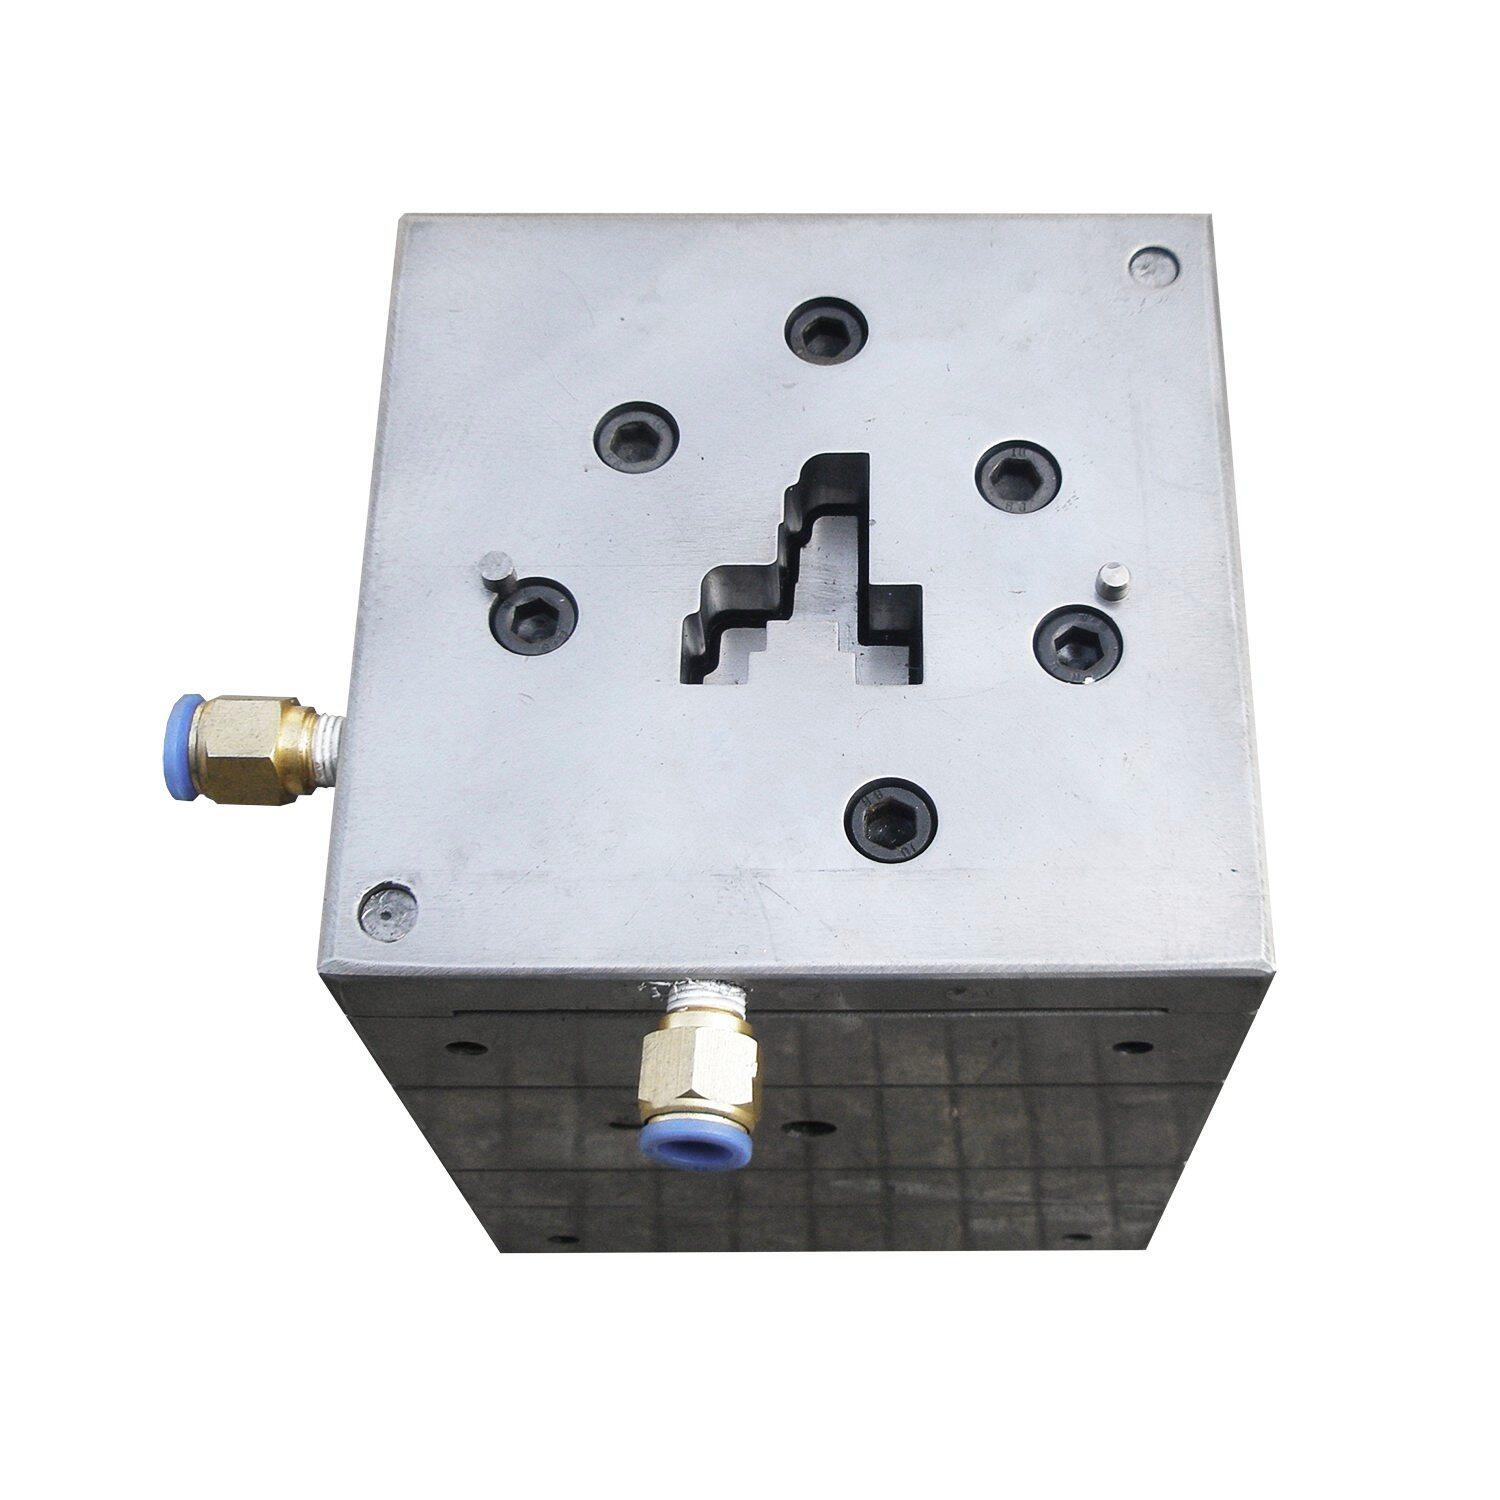
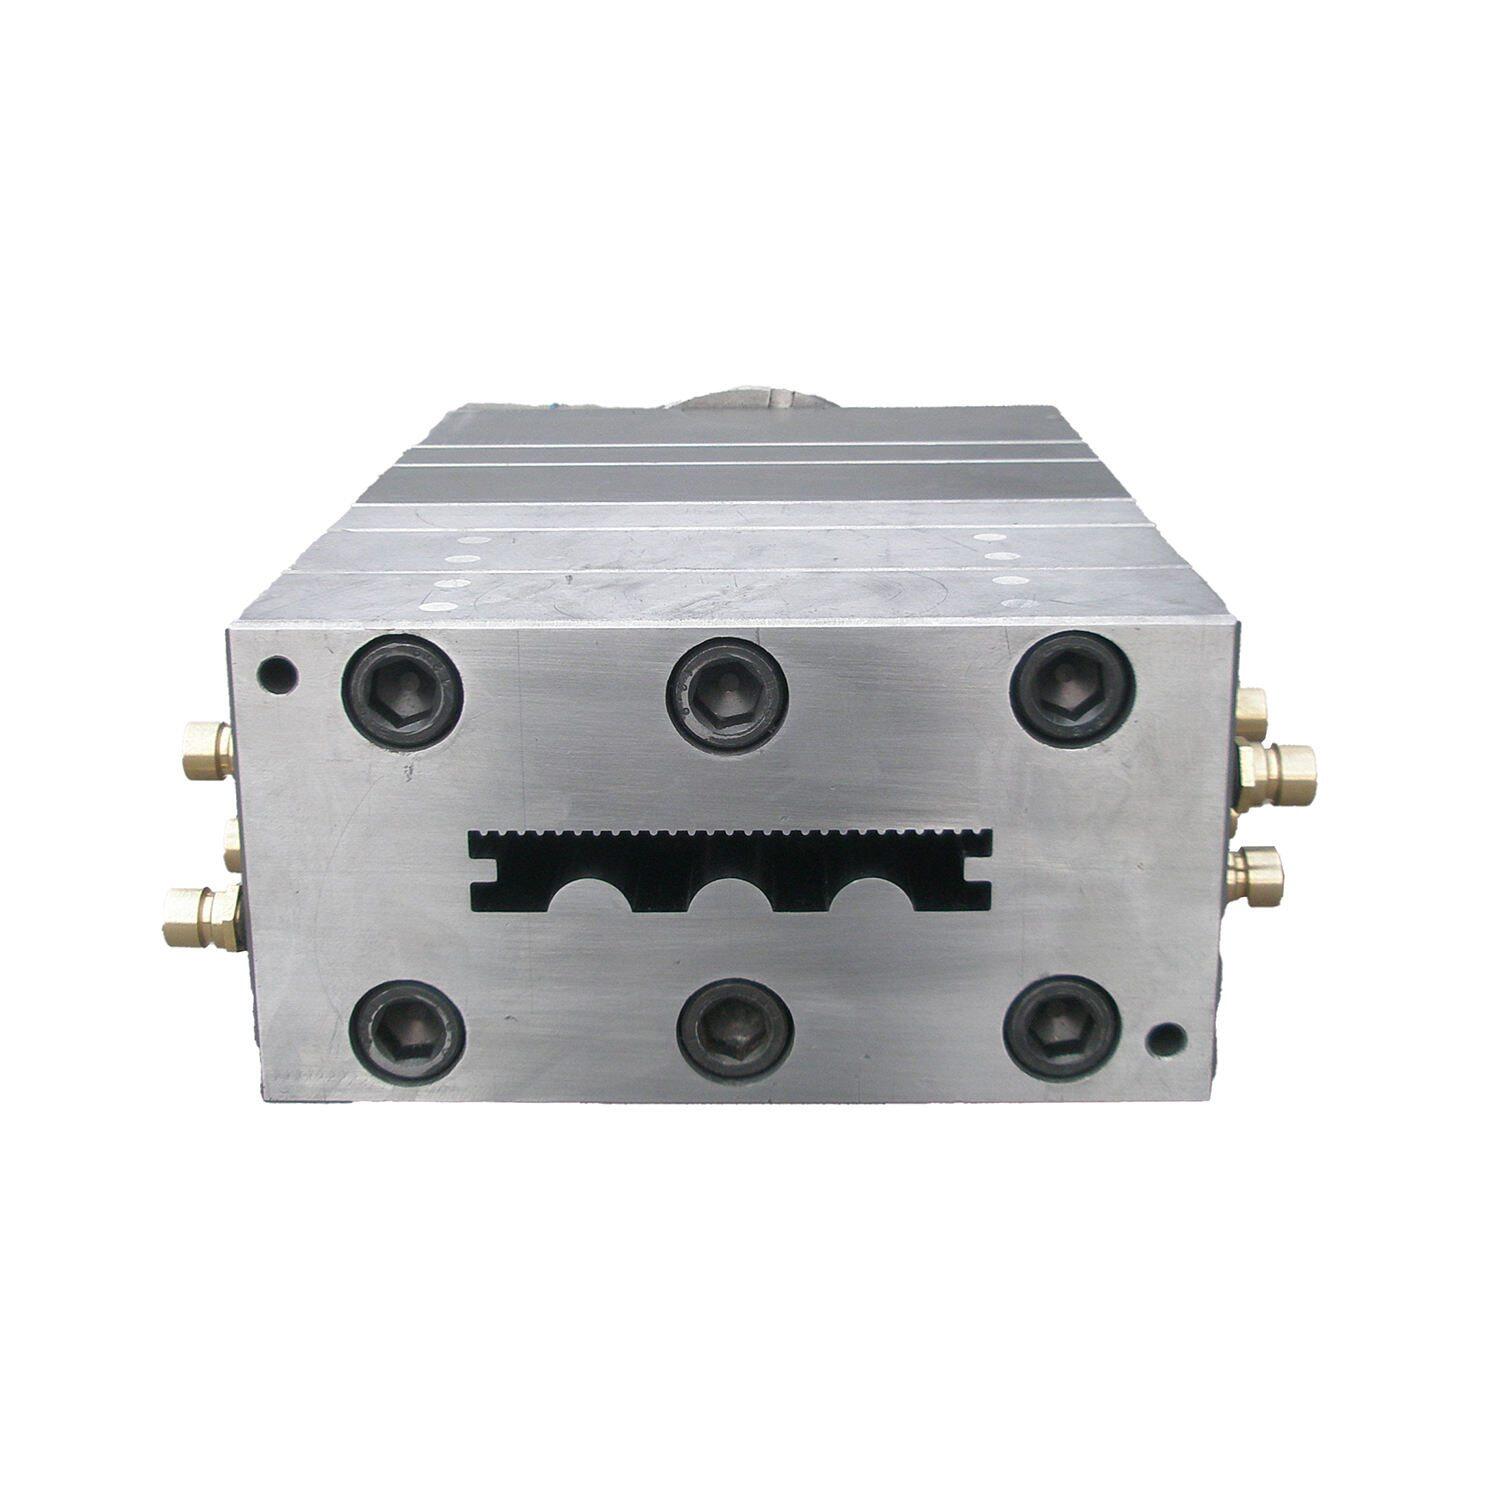
Материал: легированная сталь 38CrMoAlA с азотированием; Размеры: под заборную доску 150×20 мм и 180×25 мм; Покрытие: тефлоновое антиадгезионное; Особенности: скорость экструзии до 4.5 м/мин, полная комплектность; Сценарий: производство забора; Преимущество: готовый комплект матриц для запуска линии с нулевым простоем и стабильной геометрией профиля.
Ключевые преимущества
- Специальная геометрия каналов расплава. Мы убрали «мертвые зоны», где материал мог бы застаиваться и подгорать. Расплав распределяется равномерно по всей ширине 150 или 180 мм. Это значит, что у вас не будет разнотолщинности, а заборная доска будет одинаково прочной по всей длине.
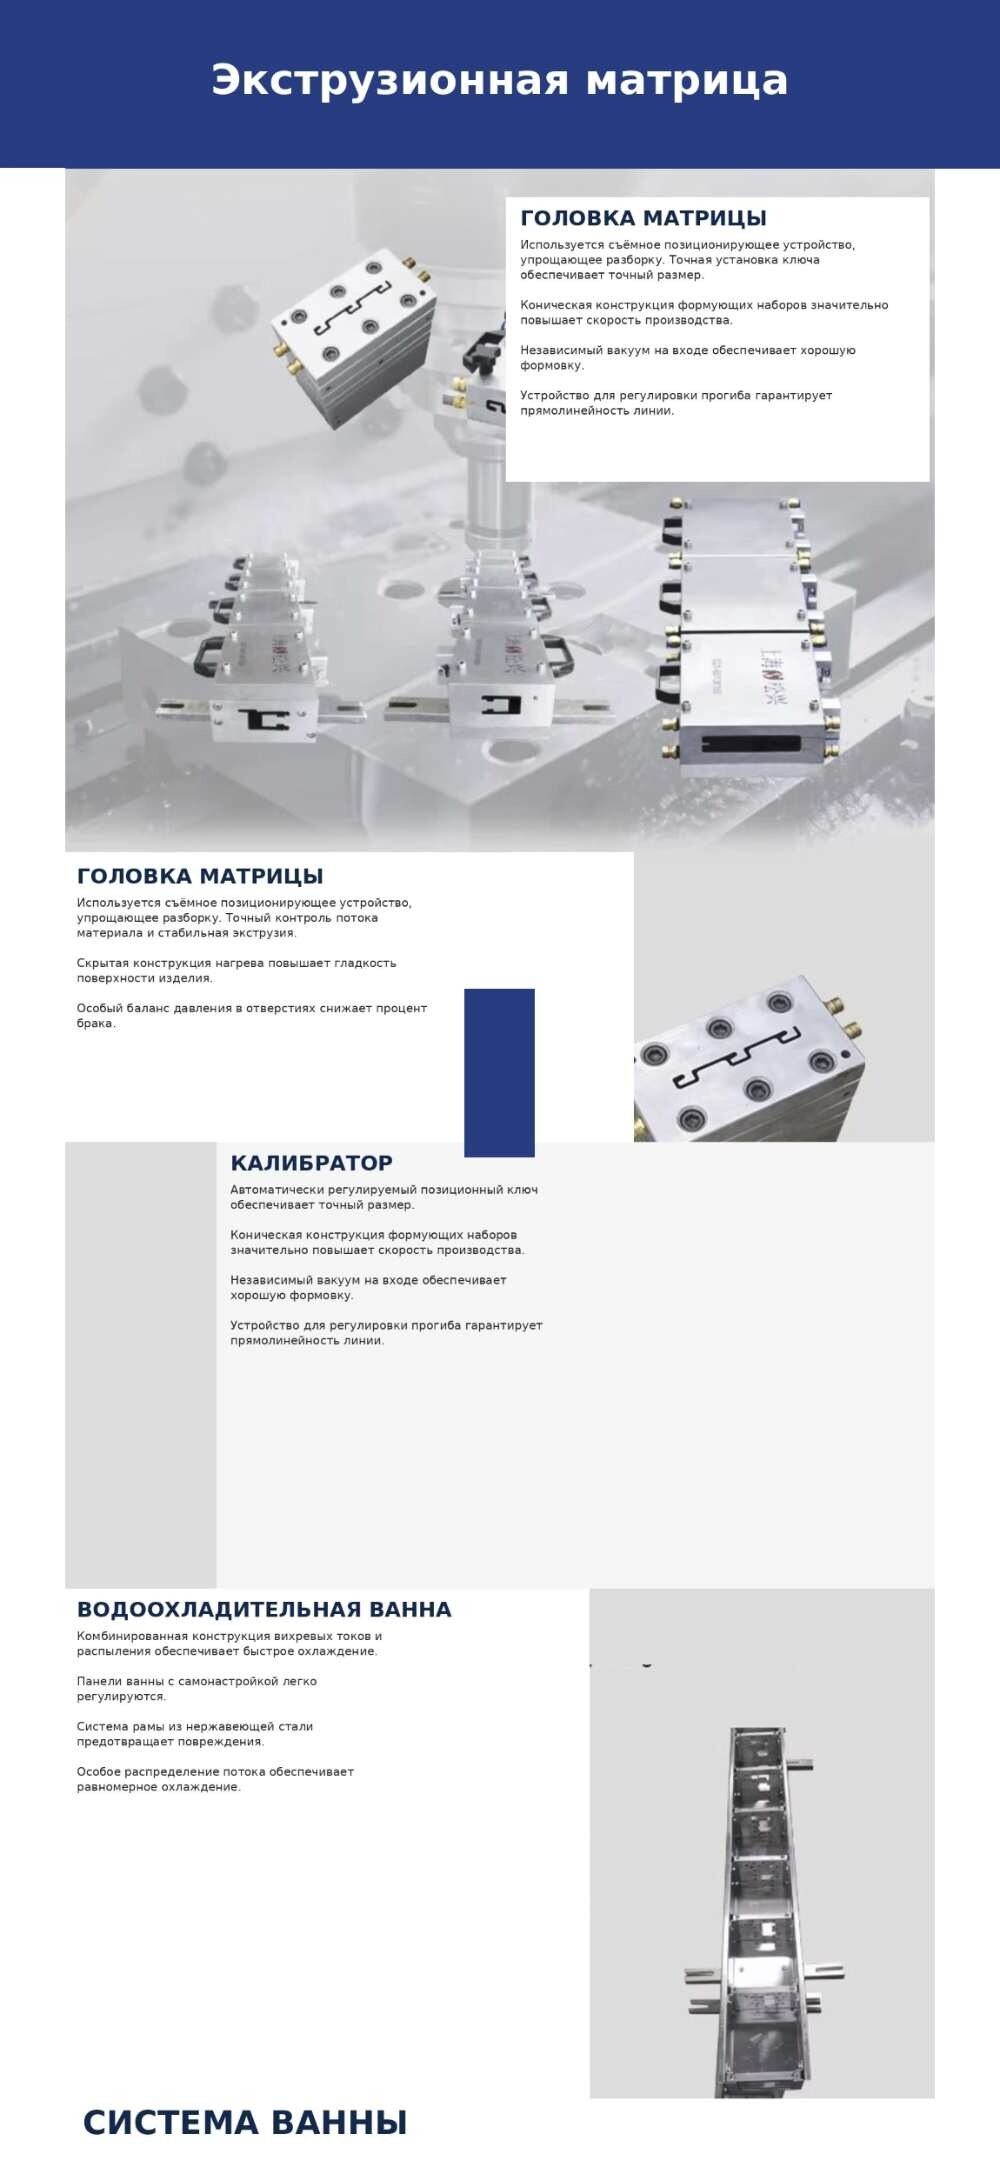
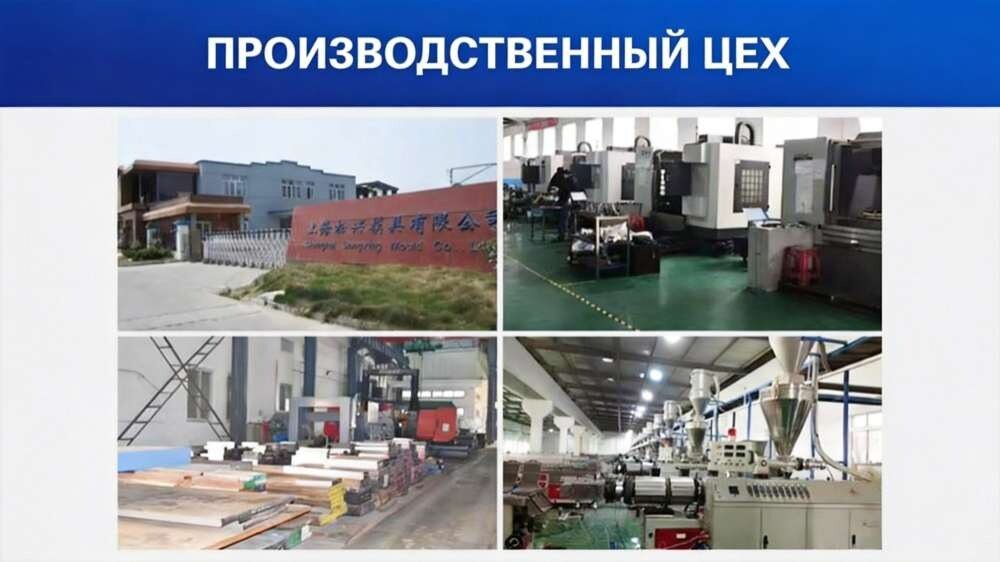
- Полная комплектность линии. В комплекте идет не только сама экструзионная головка. Мы поставляем калибровочные столы, вакуумные ванны и тянущие устройства, которые идеально согласованы по скорости. Вам не придется месяцами подбирать режимы.
- Тефлоновое антиадгезионное покрытие. Вот в чем фишка для старта. При запуске линии материал не прилипает к стенкам. Время выхода на рабочий режим сокращается с 4 часов до 45 минут. Меньше брака на старте — выше маржа.
- Универсальность под ПВХ и ДПК. Хотя наш завод исторически силен в ПВХ (и для заборов ПВХ сейчас бьет ДПК по экономике и жесткости), матрицы спроектированы так, чтобы работать с обоими материалами. Нужно лишь немного скорректировать температурный профиль.
Описание продукта
Почему этот комплект матриц идеально подходит для производства забора
На прошлой неделе нам позвонил клиент из Казани. Ситуация классическая: купили дешевую матрицу у другого поставщика, а заборная доска на выходе идет «волной», а лицевая поверхность шершавая, как наждачка. Пришлось останавливать линию на три дня и переделывать шнек. Смотрите, в чем тут дело. Забор — это не просто терраса. Это вертикальная конструкция, которая постоянно испытывает ветровые нагрузки и перепады температур. Если геометрия профиля плавает, забор просто сложится через пару сезонов.
Честно говоря, мы видим такие проблемы довольно часто. Большинство производителей думают, что главная проблема в сырье. Но в 70% случаев корень зла — в плохой распределительной головке матрицы. Наши высокоскоростные экструзионные матрицы спроектированы именно так, чтобы исключить эти боли. Мы не просто продаем кусок стали. Мы даем готовый комплект, который позволяет запустить производство забора с первого дня и получать доску с идеальной лицевой поверхностью и внутренними ребрами жесткости.
Ключевые особенности для производства забора
Специальная геометрия каналов расплава. Мы убрали «мертвые зоны», где материал мог бы застаиваться и подгорать. Расплав распределяется равномерно по всей ширине 150 или 180 мм. Это значит, что у вас не будет разнотолщинности, а заборная доска будет одинаково прочной по всей длине.
Сталь 38CrMoAlA с глубокой азотацией. Твердость поверхности до 1000 HV. Заборные смеси, особенно с добавлением мела и древесной муки (если вы делаете ДПК), работают как абразив. Обычные матрицы стираются за 150 тысяч метров. Наши живут минимум 500 тысяч. Минус в том, что тефлоновое покрытие со временем стирается, примерно через 300 тысяч метров его нужно обновлять, но сама сталь остается целой.
Полная комплектность линии. В комплекте идет не только сама экструзионная головка. Мы поставляем калибровочные столы, вакуумные ванны и тянущие устройства, которые идеально согласованы по скорости. Вам не придется месяцами подбирать режимы.
Тефлоновое антиадгезионное покрытие. Вот в чем фишка для старта. При запуске линии материал не прилипает к стенкам. Время выхода на рабочий режим сокращается с 4 часов до 45 минут. Меньше брака на старте — выше маржа.
Универсальность под ПВХ и ДПК. Хотя наш завод исторически силен в ПВХ (и для заборов ПВХ сейчас бьет ДПК по экономике и жесткости), матрицы спроектированы так, чтобы работать с обоими материалами. Нужно лишь немного скорректировать температурный профиль.
Реальные преимущества в сценарии производства забора
Давайте поговорим о деньгах и времени. В производстве забора каждая минута простоя стоит огромных денег. Когда вы меняете матрицу, вам нужно заново настраивать калибровку, охлаждение и тягу. Обычно это занимает целый день. С нашим комплектом, благодаря прецизионной обработке всех узлов с допуском 0.02 мм, переналадка занимает около 2-3 часов.
Клиенты часто.tell us, что лицевая поверхность доски получается настолько гладкой и детализированной (мы можем сделать любое 3D-тиснение под дерево), что отпадает необходимость в дополнительной шлифовке или покраске. Это экономит roughly 15-20% от себестоимости готового изделия. А внутренние многосекционные ребра жесткости, которые формирует наша матрица, позволяют использовать доску толщиной всего 20 мм там, где конкуренты вынуждены ставить 25 мм. Экономия сырья на каждом погонном метре колоссальная.
Советы по настройке и монтажу для проектов производства забора
Многие думают, что раз матрица дорогая и качественная, можно просто поставить ее и забыть. Не совсем так. Есть нюансы, которые мы выработали за 10 лет работы.
Во-первых, температурный профиль. Большинство операторов по старой памяти выставляют температуру на головке слишком высокой. Для наших матриц при работе с ПВХ-забором оптимальный диапазон — 165-175°C в зоне дозирования и 160°C на выходе. Если поставите 190°C, материал пойдет слишком быстро, не успеет откалиброваться в вакуумной ванне, и доску «поведет».
Во-вторых, давление. Мы закладываем рабочее давление до 250 бар. Если ваше давление скачет выше 300 бар, значит, где-то засор или неправильная температура. Не пытайтесь «продавить» материал повышением скорости шнека — убьете матрицу. Лучше остановиться и проверить фильтр.
Часто задаваемые вопросы про матрицы для производства забора
Можно ли на одной матрице делать и лицевую, и черновую сторону доски?
Да, в этом и есть прелесть коэкструзионного подхода, который мы поддерживаем. Наша матрица позволяет подавать два разных состава. На лицевую сторону идет ПВХ с дорогими модификаторами и УФ-стабилизаторами, а на внутреннюю — более дешевая вторичка или смесь с большим содержанием мела. Экономия на сырье получается около 30%.
Как быстро вы поставляете комплект?
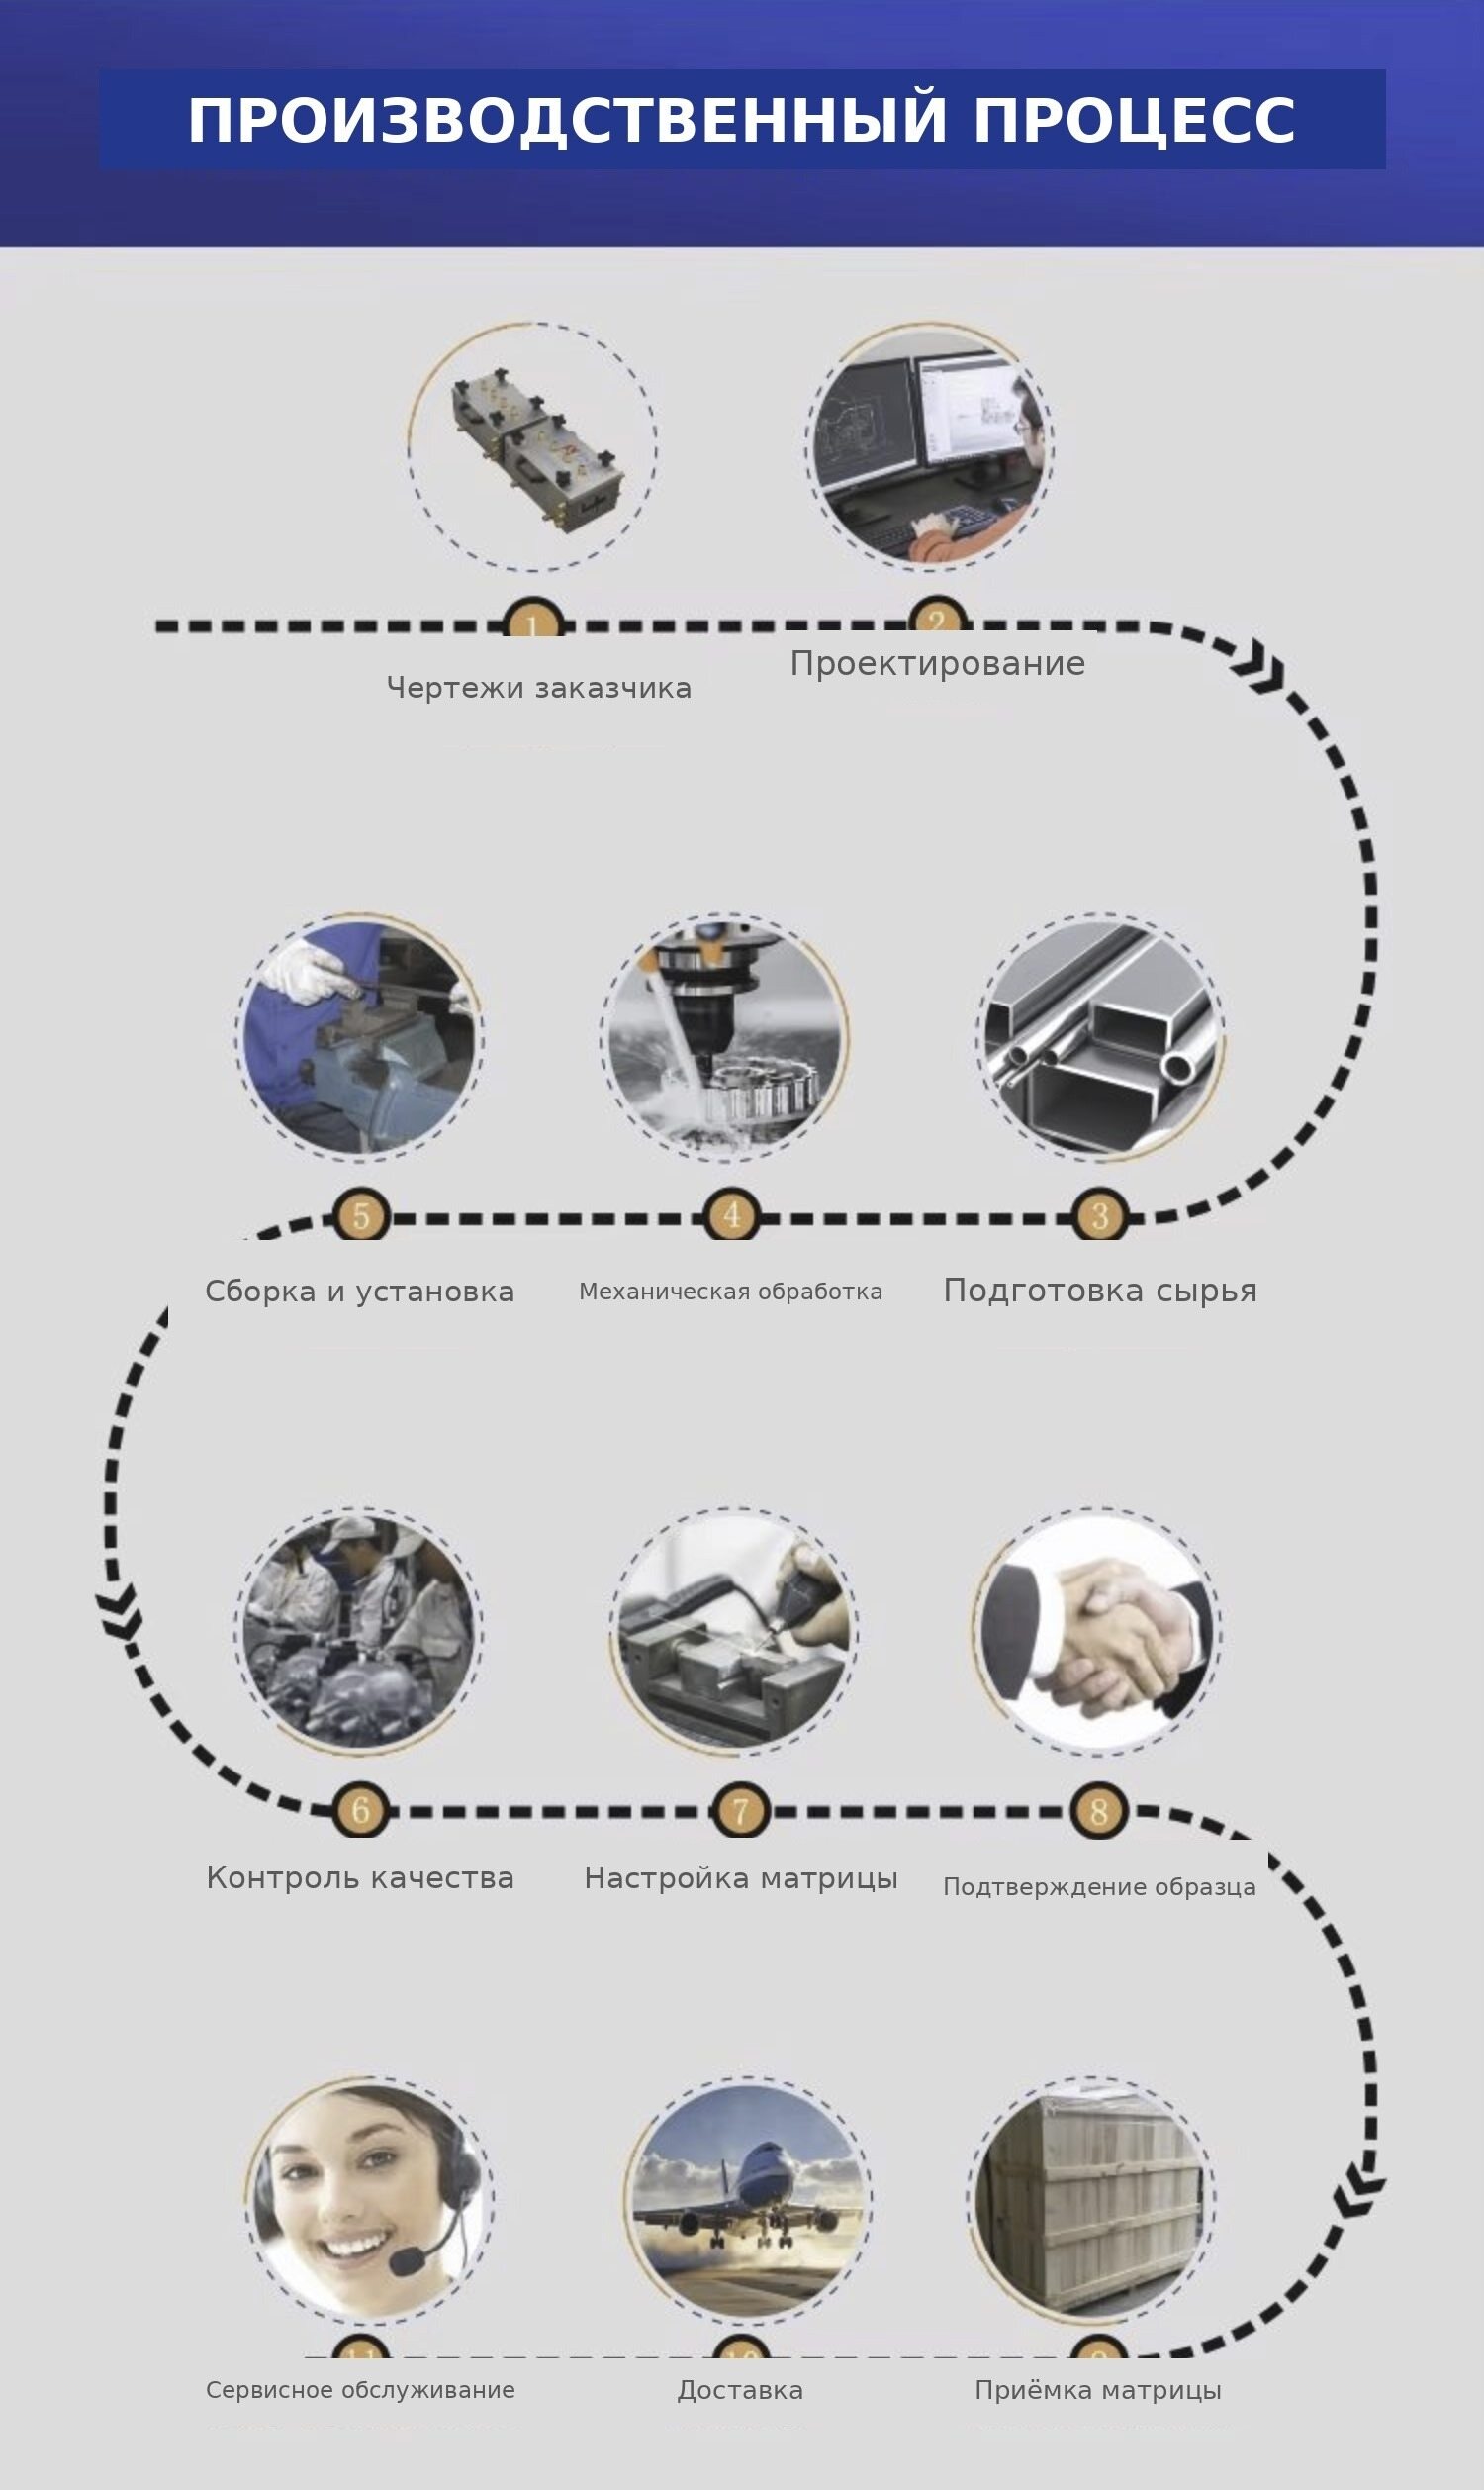
Стандартные размеры (150×20 и 180×25 мм) мы держим на складе в Китае, отправка занимает 3-5 дней. Если вам нужна уникальная геометрия или специфическое тиснение, изготовление займет 35-45 дней. Мы всегда предупреждаем об этом на берегу, без скрытых сроков.
Что если у нас уже стоит другой экструдер, подойдет ли ваша матрица?
Скорее всего, да. Но есть нюанс. Наша матрица рассчитана на высокую производительность (до 4.5 м/мин). Если ваш экструдер старый и его шнек не может обеспечить такое давление и объем, вы просто не раскроете потенциал матрицы. Мы всегда просим параметры вашего экструдера перед отгрузкой, чтобы убедиться, что связка будет работать как единый организм.
Забор из ПВХ и ДПК — это рынок, где качество профиля решает всё. Дилеры не хотят принимать кривые доски, а монтажники ругаются, если их приходится подгонать болгаркой. Наши матрицы дают вам тот самый продукт, за которым клиенты выстраиваются в очередь. Если готовы масштабировать производство — оставляйте заявку, и наши инженеры свяжутся с вами, чтобы подобрать конфигурацию под ваши задачи.