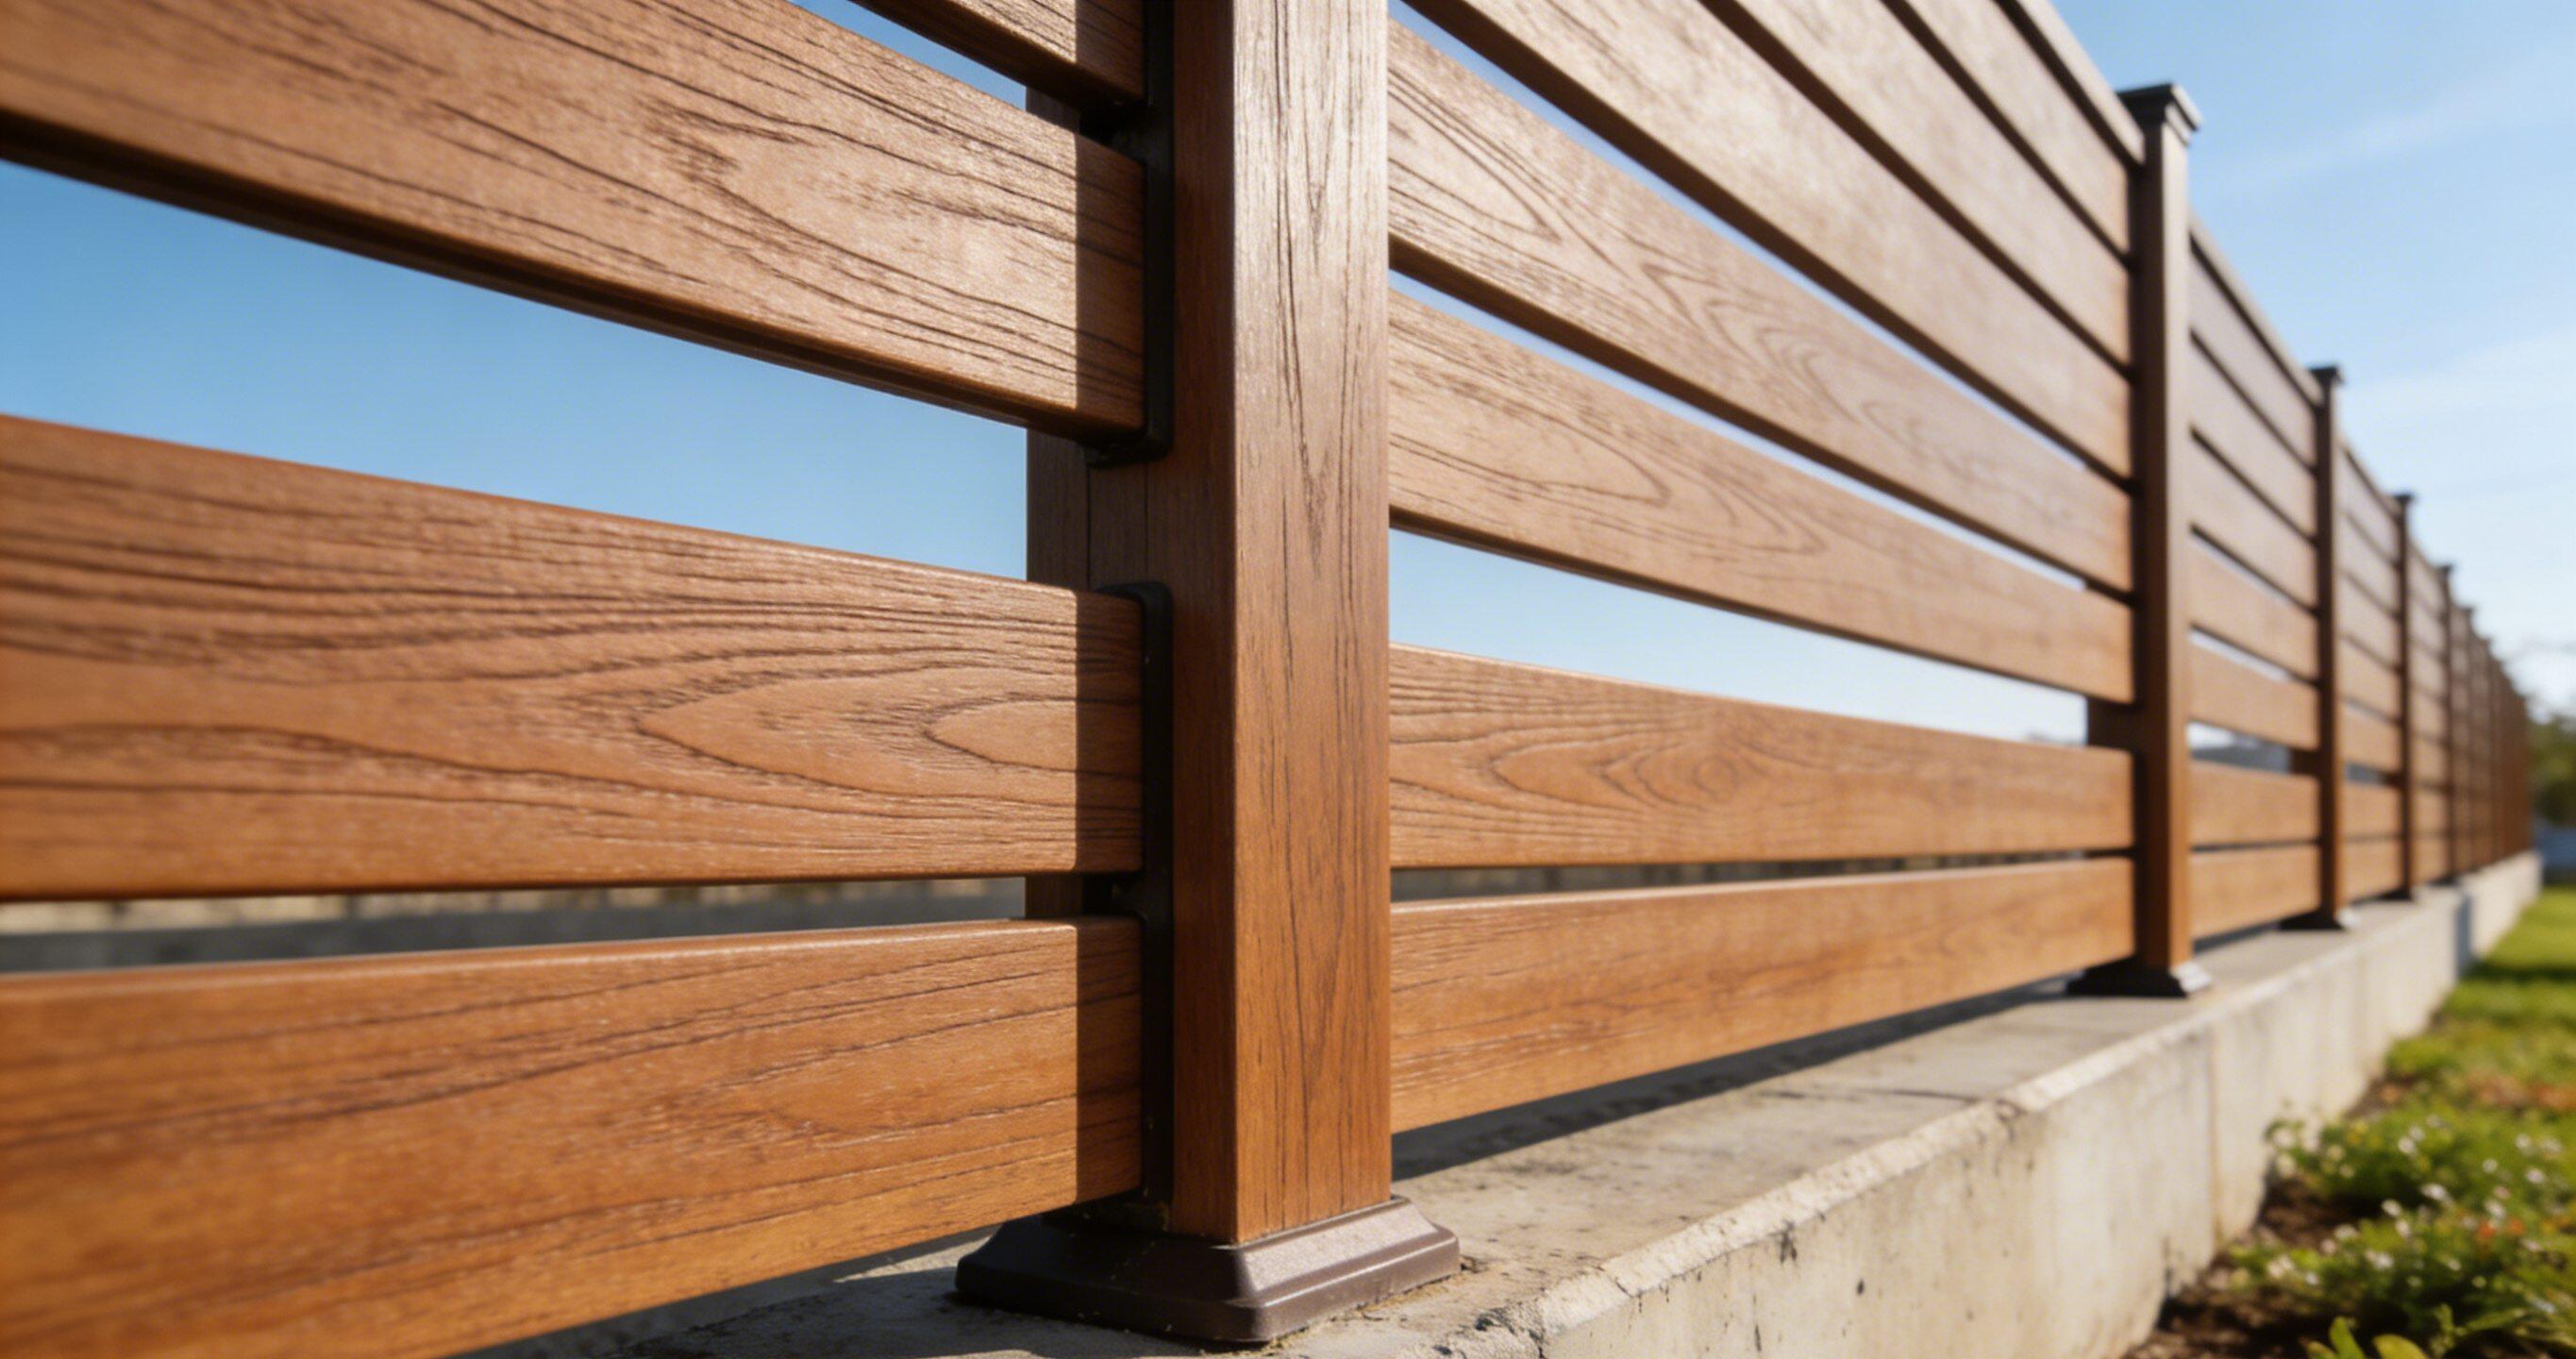
Почему ДПК-матрицы выходят из строя раньше срока
На прошлой неделе инженер с производства позвонил нам с жалобой: новая матрица для террасной доски ДПК выдает бракованные профили уже на третий день. Звучит как заводской дефект? Почти всегда нет.
Дело в том, что древесно-полимерная смесь — материал агрессивный. Древесная мука работает как мелкий абразив, а некоторые модификаторы вызывают коррозию. Если не знать, как правильно обслуживать инструмент, даже самая дорогая оснастка выйдет из строя за месяц. Разбираем уход за экструзионными матрицами для ДПК без воды. Только то, что реально работает на практике.
Чистка: где большинство допускает фатальные ошибки
Давайте честно. Многие операторы до сих пор пытаются отчистить нагар стальной щеткой или медным скребком. Остановитесь. Вы царапаете формующую щель.
Вот что мы заметили за 10 лет экспорта оборудования в 50+ стран: 70% проблем с качеством поверхности ДПК-профиля начинаются с микроцарапин на матрице. Как чистить правильно?
Псевдоожиженный слой (Fluidized bed). Нагрев до 400-450°C. Органика выгорает за 4-6 часов. Это база.
Ультразвуковые ванны. Отлично подходит для финишной очистки сложных каналов матриц для забора ДПК, где есть узкие полости.
Химические растворители. Работают, но требуют идеальной вентиляции и защиты кожи.
Главное правило: никаких абразивных паст на рабочих поверхностях. Только мягкая латунная проволока или специальные полимерные очистительные стержни.
Хранение — неочевидный враг вашего инструмента
Вы удивитесь, но около 30% поломок происходит не во время экструзии, а на полке в кладовой.
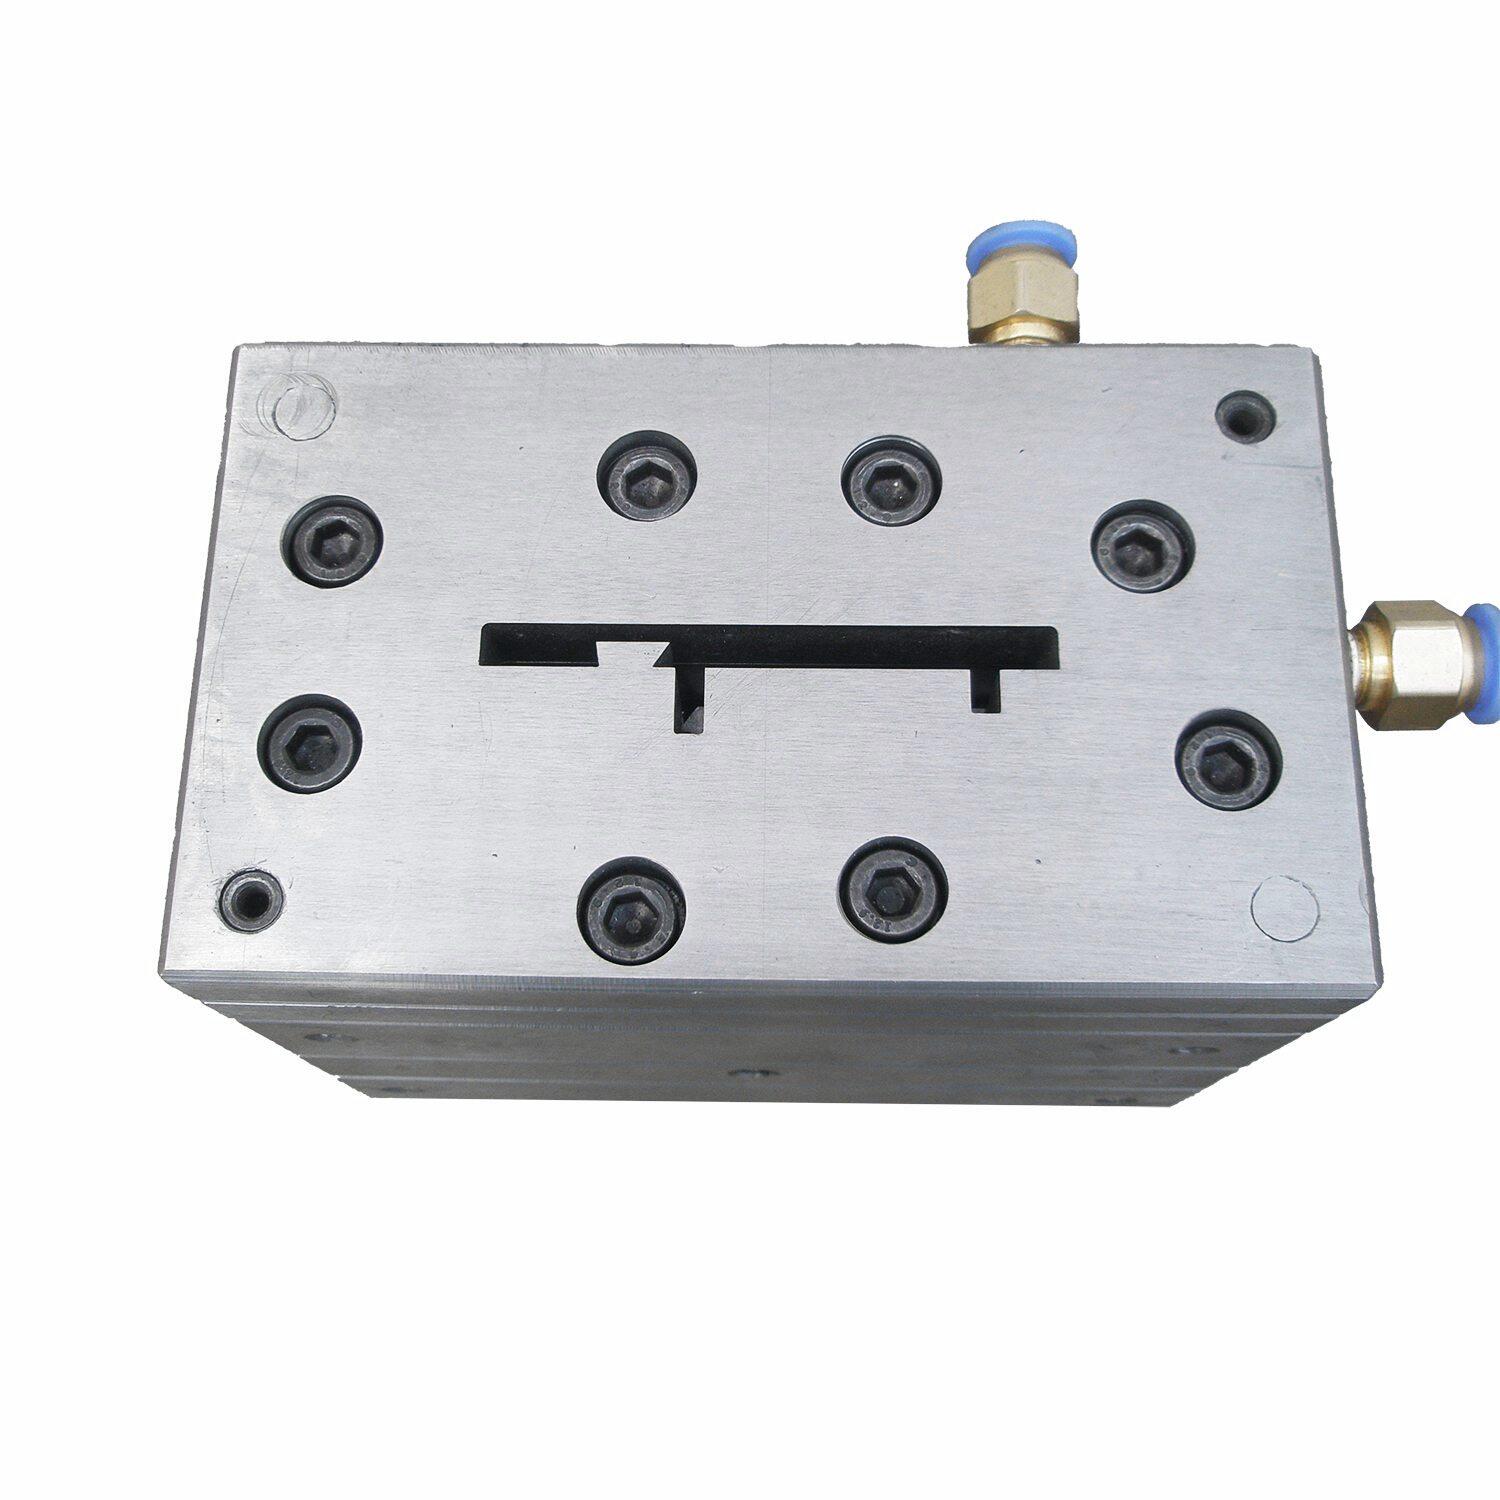
Матрица для ДПК весит от 80 до 300 кг. Это массивный кусок легированной стали. Если вы просто бросите её в углу цеха, она заржавеет. А ржавчина в каналах — это гарантированные раковины на профиле при следующем запуске.
Что делаем мы и советуем клиентам:
Очистили и остудили.
Обильно покрыли все поверхности, особенно каналы, консервационным маслом (типа НГ-213 или импортными аналогами).
Упаковали в деревянный или металлический ящик с крышкой.
Никакого хранения на бетонном полу. Бетон тянет влагу из воздуха, и коррозия начинается быстрее.
Температурный шок и термическая усталость
Смотрите, что происходит. Матрица работает при 170-190°C. Смена цвета или остановка линии. Оператор открывает дверь цеха, дует холодный воздух, или, что еще хуже, пытается продуть каналы холодным сжатым воздухом для быстрого остывания.
Это убивает металл.
Термический шок вызывает микротрещины. Сначала вы их не видите. Но через 50 таких циклов сталь «устанет», и геометрия щели поплывет. Разница в толщине стенки профиля превысит допустимые 0.15 мм.
Правило простое: дайте матрице остыть в печи или на воздухе до 80-100°C, прежде чем снимать её с экструдера. Да, это займет лишние 40 минут. Но переточка инструмента стоит от 25 000 рублей и занимает неделю. Решайте, что дороже.
Полировка и восстановление геометрии
Рано или поздно формующая щель (land area) изнашивается. Древесная мука делает своё дело.
Как понять, что пора в ремонт?
На профиле появились продольные полосы (риски).
Упало давление в голове экструдера при той же скорости (износ калибрующей части).
Появилась «акулья кожа» на поверхности, хотя температура и скорость не менялись.
В большинстве случаев достаточно легкой полировки. Мы используем алмазные пасты с зернистостью от 800 до 3000 грит. Зеркальная поверхность щели снижает трение и позволяет выдавать до 15-20% больше продукции без перегрева.
Но если износ глубже 0.05 мм, обычная полировка не поможет. Придется наплавлять твердосплавный слой и заново фрезеровать. Тут уже нужен завод-изготовитель, как мы, например, для обслуживания матриц для фасадных панелей.
Как решать распространённые проблемы на линии
Проблема: Профиль коробится после выхода из калибратора.
Решение: Проверьте температуру воды в калибраторе. Но сначала посмотрите на саму матрицу. Если каналы охлаждения внутри матрицы забились накипью, теплоотвод нарушен. Раз в полгода проводите химическую промывку внутренних каналов слабым раствором кислоты.
Проблема: Неравномерная толщина стенок.
Решение: Не спешите крутить регулировочные болты. Сначала проверьте равномерность прогрева головы экструдера. В 40% случаев проблема не в матрице, а в неравномерной подаче расплава или износе шнека.
Часто задаваемые вопросы
Можно ли использовать паяльную лампу для локального выжига нагара?
Честно говоря, мы не рекомендуем. Локальный перегрев нарушает структуру закаленной стали. Матрица может деформироваться. Лучше потратить время на печь.
Как часто нужно проводить полную разборку и чистку?
Зависит от рецептуры. Если вы используете много мела и агрессивных модификаторов — раз в 3-4 недели. Если чистый ПВХ с минимальным добавлением дерева — раз в 2-3 месяца. Слушайте экструдер: рост давления в голове — первый сигнал.
Нужно ли смазывать резьбовые соединения при сборке?
Обязательно. Используйте высокотемпературную антипригарную смазку (например, на основе меди или никеля). Без неё болты «прикипают» намертво, и при разборке вы рискуете сорвать резьбу в теле матрицы.
Что делать, если на профиле появилась асимметрия?
Остановите линию. Проверьте, нет ли перекоса при установке матрицы на фланец экструдера. Иногда достаточно просто переустановить её, выровняв зазоры. Но если это не помогло, смотрите пункт про износ шнека.
Сколько в среднем служит матрица до капитального ремонта?
При адекватном уходе и использовании качественной стали (например, H13 или 4Cr5MoSiV1) ресурс составляет 1,5–2 миллиона погонных метров. Это roughly 2-3 года непрерывной работы в две смены.
Уход за оснасткой — это не просто строчка в регламенте. Это разница между стабильным выпуском 250 погонных метров в смену и постоянным простоем на переналадку. Если вы хотите, чтобы ваше оборудование отрабатывало свой ресурс, начните с базовой дисциплины: правильная чистка, исключение термошока и грамотное хранение.
Если у вас есть вопросы по восстановлению геометрии или подбору оснастки под новые задачи, наши инженеры всегда на связи. Мы знаем, как заставить металл работать на вас, а не наоборот.